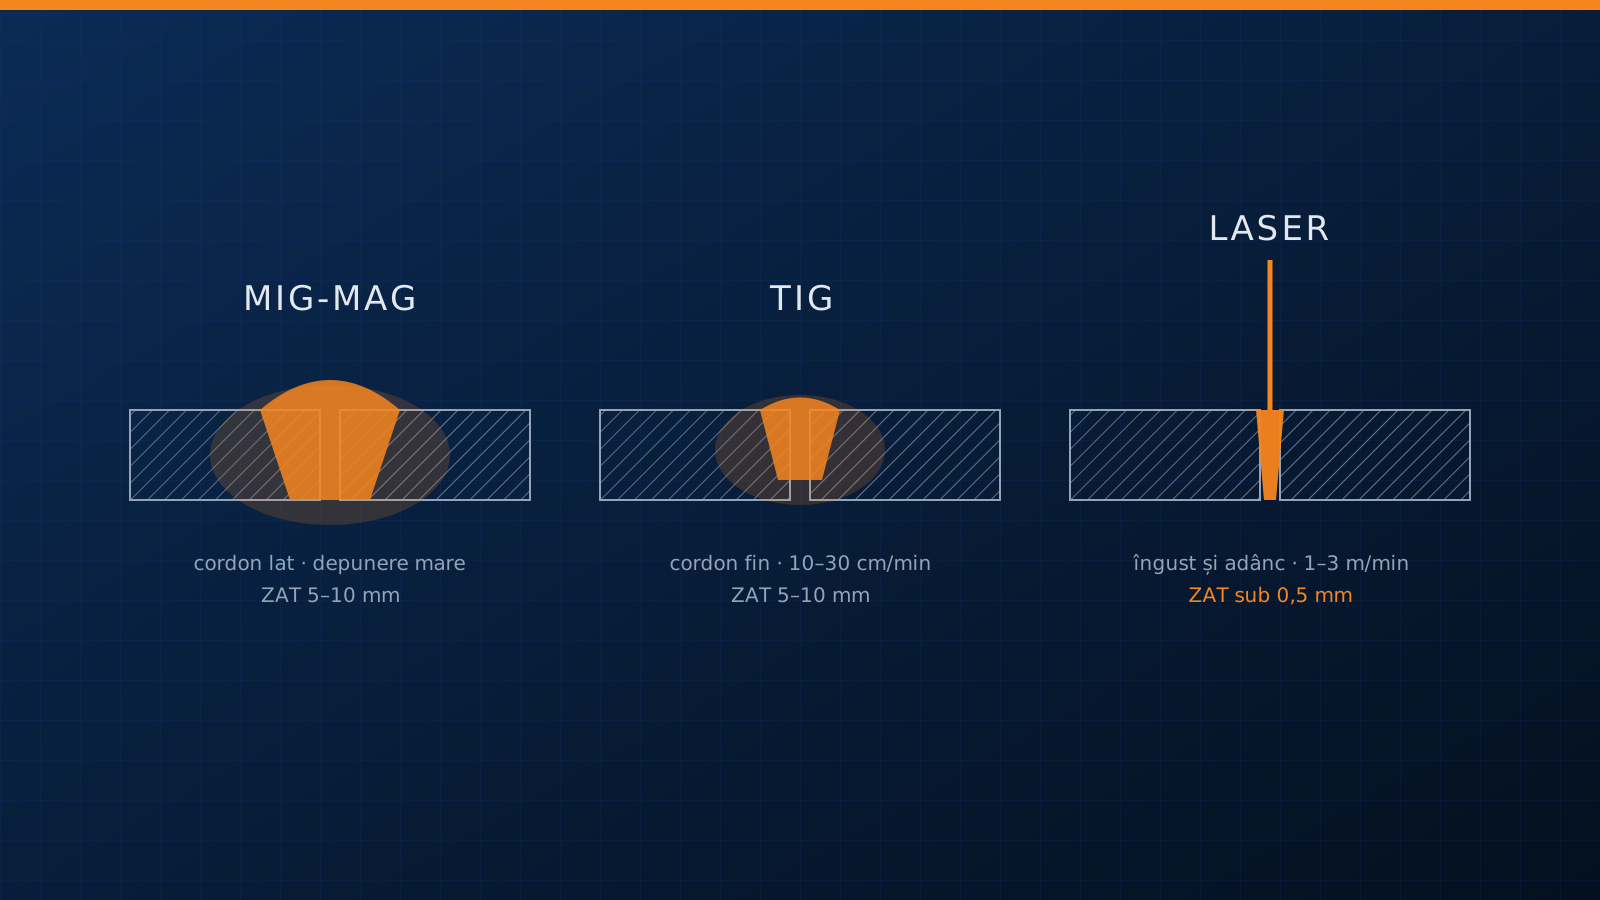
- La MIG-MAG sârma e electrod și material de adaos, deci sudura e rapidă; la TIG electrodul de wolfram nu se topește, iar sudura e lentă și precisă.
- MIG folosește gaz inert pentru aluminiu și inox, MAG gaz activ pentru oțel.
- MIG-MAG e procedeul pentru structuri și grosimi mari; TIG, pentru inox și aluminiu subțire, cu cordoane la vedere.
- Laserul sudează tablă subțire de câteva ori mai repede decât TIG-ul, cu o zonă afectată termic sub 0,5 mm.
- Un operator nou trage primele cordoane bune cu laserul în aproximativ două ore; la grosimi mari, arcul electric rămâne alegerea corectă.
MIG, MAG, TIG sau laser? Toate patru unesc metal, dar fiecare procedeu are zona lui: grosimea la care e cel mai rapid, materialul pe care lasă cel mai curat cordon și timpul în care un operator îl stăpânește. Ghidul de mai jos explică diferența dintre sudura MIG și TIG, unde intră sudura laser și ce aparat alegi pentru piesele tale.
Cum funcționează fiecare procedeu
- MIG-MAG: o sârmă avansează continuu prin pistolet și este în același timp electrodul și materialul de adaos. Arcul electric o topește, iar un gaz de protecție acoperă baia de sudură. Cu gaz inert (argon) procedeul se numește MIG și se folosește la aluminiu și inox; cu gaz activ (amestec de argon și CO2) se numește MAG și se folosește la oțel.
- TIG: arcul se formează între un electrod de wolfram, care nu se topește, și piesă. Materialul de adaos se introduce separat, cu mâna, iar argonul protejează baia. Pe aluminiu se lucrează în curent alternativ, pe oțel și inox în curent continuu.
- Laser: un fascicul laser concentrat topește materialul într-un punct. Pe tablă subțire lucrează prin conducție, iar la densități mari de putere intră în regim keyhole și pătrunde adânc. Pendularea fasciculului e făcută automat de pistol, iar sârma de adaos e opțională.
MIG vs TIG vs laser: tabelul comparativ
| Criteriu | MIG-MAG | TIG | Laser |
|---|---|---|---|
| Viteză de sudare | Mare, cu depunere mare de material | Mică, 10–30 cm/min | Foarte mare pe tablă subțire, 1–3 m/min |
| Grosimi potrivite | Medii și mari, profile, structuri | Subțiri, unde contează precizia | Tablă subțire, sub 4 mm; aluminiu 3–4 mm |
| Zona afectată termic | 5–10 mm | 5–10 mm, mai controlabilă | Sub 0,5 mm |
| Deformarea piesei | Moderată spre mare | Moderată | Minimă, piesa se montează fără îndreptare |
| Aspectul cordonului | Bun; cu dublu puls, cordon în solzi | Cel mai fin la lucrul manual | Îngust și curat, fără stropi |
| Învățare | Săptămâni | Luni și ani pentru precizie | Aproximativ 2 ore până la primele cordoane |
| Lucru în vânt, pe șantier | Gazul de protecție e suflat peste 5–7 m/s | La fel, sensibil la curenți de aer | Lucrează constant la vânt de 7 m/s |
| Cost aparat | Cel mai accesibil | Accesibil | De la 5.500 EUR + TVA |
Valorile pentru laser sunt cele ale aparatului de 2.000 W din catalogul UZINEX și ale livrărilor documentate; vitezele pentru TIG și laser sunt cele de lucru manual, pe tablă subțire.
Diferența dintre sudura MIG și TIG
Diferența de bază e electrodul. La MIG-MAG electrodul e chiar sârma care se topește și umple îmbinarea, deci aparatul depune material continuu și repede. La TIG electrodul de wolfram rămâne intact, iar sudorul controlează separat căldura (din pedală sau pistolet) și materialul de adaos (cu cealaltă mână). De aici vin toate diferențele practice:
- MIG-MAG e mai productiv: sudezi mai mult cordon pe oră, pe grosimi mai mari, cu o tehnică pe care un operator o învață repede.
- TIG e mai precis: controlul separat al căldurii și al adaosului dă cele mai fine cordoane pe inox subțire, aluminiu și piese vizibile.
- MIG-MAG face stropi, TIG aproape deloc: la MIG-MAG piesa cere curățare după sudare, la TIG cordonul e gata.
- TIG cere cel mai mult antrenament: coordonarea celor două mâini și a căldurii se formează în ani.
Când alegi MIG-MAG
MIG-MAG e procedeul de bază în confecțiile metalice și în structurile din oțel: hale, cadre, utilaje agricole, subansamble sudate. Depunerea mare face diferența la cordoane lungi și la grosimi mari, iar sârma tubulară crește și mai mult productivitatea pe table groase. Pe aluminiu și inox, un aparat MIG cu dublu puls controlează aportul de căldură și lasă cordonul estetic, în solzi.
În catalog găsești un aparat de sudură MAG industrial pentru oțel, 350–630 A, pentru structuri și volume mari, și un invertor MIG-MAG cu dublu puls, pentru aluminiu, inox și producție de serie.
Când alegi TIG
TIG rămâne alegerea pentru sudura de precizie: țevi de inox în industria alimentară, piese subțiri de aluminiu, reparații fine și cordoane care rămân la vedere. Prețul este viteza mică și dependența de un sudor bine pregătit, tot mai greu de găsit.
Când alegi laserul
Sudura laser intră exact în zona în care TIG-ul e lent și MIG-MAG-ul deformează: tablă subțire de oțel, inox și aluminiu, sudată în serie. Fasciculul concentrat lasă o zonă afectată termic sub 0,5 mm, deci piesa nu se mai îndreaptă după sudare, iar viteza pe tablă subțire e de câteva ori mai mare decât la TIG. Pentru că pendularea e făcută de pistol, un operator nou trage primele cordoane bune în aproximativ două ore; asta rezolvă și lipsa de sudori.
Aparatul de sudură cu laser portabil 3-în-1, de 2.000 W, sudează, curăță rugina și oxizii înainte de îmbinare și face tăieri de corecție direct pe piesă. La grosimi mari și la îmbinări cu pătrundere adâncă, arcul electric rămâne alegerea corectă; laserul de 2.000 W e specializat pe tablă subțire.
Cum alegi, pe scurt
- Structuri din oțel, grosimi medii și mari, cordoane lungi: MIG-MAG.
- Inox și aluminiu subțire, piese unicat, cordoane la vedere: TIG, dacă ai sudorul.
- Tablă subțire în serie, fără deformare, cu operatori noi: laser.
Multe ateliere folosesc două procedee: MIG-MAG pentru structură și laser pentru carcase și tablă subțire. Dacă vrei să vezi laserul pe piesele tale, UZINEX îți lasă aparatul în atelier pentru o probă în custodie, fără proformă și fără avans.
Întrebări frecvente
Care e diferența dintre sudura MIG și TIG?
La MIG electrodul este sârma care se topește și umple îmbinarea, deci sudura e rapidă și continuă. La TIG electrodul de wolfram nu se topește, iar materialul de adaos se introduce separat, cu mâna; sudura e mai lentă, dar mai precisă și fără stropi.
Ce e mai ușor de învățat, MIG sau TIG?
MIG-MAG se învață mai repede, pentru că aparatul avansează singur sârma. TIG cere coordonarea ambelor mâini și controlul căldurii, iar precizia vine după luni sau ani de practică. Sudura laser manuală se învață cel mai repede: primele cordoane bune vin în aproximativ două ore.
Ce înseamnă MIG și MAG?
Ambele sunt sudură cu sârmă continuă și gaz de protecție. MIG folosește gaz inert, argon, pentru aluminiu și inox. MAG folosește gaz activ, un amestec de argon cu CO2, pentru oțel.
Se poate suda aluminiu cu MIG?
Da, cu sârmă de aluminiu și argon, iar un aparat cu puls sau dublu puls controlează mai bine căldura pe tablă subțire. Pentru aluminiu de 3–4 mm sudat în serie sau pe șantier, sudura laser e o alternativă rapidă, cu deformare minimă.
Sudura laser înlocuiește TIG-ul?
Pe tablă subțire sudată în serie, da: laserul e de câteva ori mai rapid și deformează mai puțin. Pe grosimi mari și la îmbinări cu pătrundere adâncă, arcul electric rămâne alegerea corectă.