- 11 листопада 2026 року на TECHNOVERS Expo 2026 у Яссах відвідувачі самі знімали фарбу зі сталевого листа імпульсним лазером UZINEX потужністю 200–300 Вт.
- Імпульс 100 нс за 200 Вт і 100 кГц має 2 мДж і близько 20 кВт пікової потужності; тепло проникає в сталь лише приблизно на 2 мкм.
- Щільність енергії встановлюють між порогом абляції фарби й порогом сталі, тож процес сам зупиняється на металі.
- Імпульсний лазер підходить для чутливих поверхонь і точної роботи, а безперервний лазер 1000–3000 Вт підходить для товстої іржі та великих площ.
11 листопада 2026 року UZINEX взяла участь як експонент у TECHNOVERS Expo 2026, виставці технологій та інновацій, яку організував Технічний університет імені Георге Асакі в Ясах, у торговому центрі Palas Mall Iași, у зоні цифрових інновацій (Digital Innovation Zone). Ми привезли імпульсний лазерний очищувач потужністю 200–300 Вт і дали відвідувачам самостійно зняти фарбу зі сталевого листа під наглядом нашої команди.
У статті ми пояснюємо інженерною мовою, що відбувалося на цьому листі: чому фарба зникає за кілька проходів, чому сталь під нею залишається холодною й неушкодженою і як обрати між імпульсним і безперервним лазером для лазерної чистки металу від іржі, фарби чи оксидів.
Що таке лазерна чистка металу
Лазерна чистка металу (лазерне очищення, лазерна абляція) є процесом, у якому промінь волоконного лазера з довжиною хвилі 1064 нм видаляє з металу іржу, фарбу, мастило чи оксиди шляхом абляції: поверхневий шар поглинає енергію й випаровується, а основний метал зберігає свої розміри. Процес працює без абразиву, без розчинників і без контакту, з відсмоктуванням диму в точці утворення. Існують дві родини обладнання: імпульсний лазер (100–300 Вт, наносекундні імпульси, мінімальний нагрів) і безперервний лазер (1000–3000 Вт, висока продуктивність на іржі та великих площах).
Що ми показали на стенді UZINEX
Зразок ми обрали так, щоб результат було видно з кількох кроків: сталевий лист, покритий помаранчевою фарбою з балончика. Кожен прохід лазерної головки залишає смугу матової сірої сталі, а контраст між помаранчевим кольором і металом точно показує, де працював промінь. На відео з обладнанням працюють наш колега і відвідувач, обидва в захисних окулярах для довжини хвилі лазера, а гнучкий рукав витяжки розташований за кілька сантиметрів від зони роботи.
Що відвідувачі побачили без жодних пояснень: фарба зникає, лист залишається рівним і холодним на дотик одразу після проходу, а на столі немає піску, абразивного пилу чи розчинника. Решта статті пояснює чому.
Як працює імпульсне лазерне очищення
Джерелом є волоконний лазер, легований ітербієм, з довжиною хвилі 1064 нм, який випромінює імпульси тривалістю 10–200 наносекунд із частотою, що регулюється від 1 до 1000 кГц. Механізм очищення називається лазерною абляцією: енергія імпульсу надходить у шар фарби так швидко, що шар нагрівається вище температури випаровування раніше, ніж тепло встигає перейти в метал. Пара й плазма, що утворюються на поверхні, різко розширюються й відривають шар у вигляді дрібних частинок, які вловлює витяжка.
Кожен імпульс описують дві величини. Енергія імпульсу дорівнює середній потужності, поділеній на частоту: за 200 Вт і 100 кГц E = 200 Вт / 100 000 Гц = 2 мДж. Пікова потужність дорівнює енергії, поділеній на тривалість: 2 мДж за 100 нс дають близько 20 кВт, у сто разів більше за середню потужність. Саме пік випаровує фарбу, а низька середня потужність тримає деталь холодною.
Чому сталь залишається холодною, показує довжина теплової дифузії, тобто відстань, яку тепло проходить за час одного імпульсу: L ≈ 2·√(α·τ). Для вуглецевої сталі температуропровідність α становить близько 1,2·10⁻⁵ м²/с; за τ = 100 нс отримуємо L ≈ 2 мкм. Тепло досягає лише перших мікрометрів металу й розсіюється в масі листа за паузу близько 10 мкс до наступного імпульсу.
Щільність енергії і технологічне вікно
Другим розрахунковим параметром є щільність енергії (флюенс), тобто енергія на одиницю площі плями: F = E / A. За діаметра плями 0,5 мм площа становить π·d²/4 ≈ 0,0020 см², і 2 мДж на цій площі дають близько 1 Дж/см².
Органічні фарби й пігменти сильно поглинають випромінювання 1064 нм і мають поріг абляції нижчий, ніж у сталі, яка відбиває значну частину променя. Інженер-технолог встановлює щільність енергії між двома порогами. У цьому вікні процес самообмежується: промінь знімає фарбу шар за шаром, а коли доходить до металу, енергія залишається нижче його порогу абляції. На листі з TECHNOVERS це видно безпосередньо: очищені ділянки матово-сірі, без слідів оплавлення і без кольорів побіжалості.
Щільність енергії задається трьома величинами: середньою потужністю, частотою (яка змінює енергію імпульсу) і діаметром плями, що регулюється оптичним зумом від 0,5 до 3 мм. Низькі частоти дають енергійні імпульси для товстих шарів, а високі частоти дають тонкі імпульси для делікатного очищення.
Сканування: гальвосканер і перекриття плям
Ручна головка містить гальванометричний сканер: дзеркало з електроприводом коливається й прокладає пляму вздовж лінії сотні разів на секунду. Оператор тримає головку на відстані 50–100 мм від деталі й повільно переміщує її перпендикулярно до лінії. Результатом є рівномірно очищена смуга, за умови що сусідні плями перекриваються.
Ступінь перекриття вздовж лінії сканування дорівнює 1 − v / (f · d), де v означає швидкість плями, f частоту, а d діаметр плями. За f = 100 кГц, d = 0,5 мм і v = 10 м/с відношення v / (f · d) дорівнює 0,2, тож перекриття становить 80%. Нижче приблизно 50% між плямами з'являються неочищені смуги; вище 90% зростає місцевий нагрів і падає продуктивність. Тому під час пусконалагодження ми задаємо швидкість сканування під конкретне поєднання покриття й матеріалу клієнта.
Імпульсний чи безперервний лазерний очищувач
Обидві технології очищують лазером, але подають енергію по-різному. Безперервний лазер (CW) потужністю 1000–3000 Вт має високу продуктивність на товстій іржі й великих поверхнях і сильніше нагріває деталь. Імпульсний лазер 100–300 Вт працює повільніше, з мінімальним нагрівом, і є правильним вибором для чутливих поверхонь, прес-форм, тонких деталей і реставрації.
| Параметр | Імпульсний лазер | Безперервний лазер (CW) |
|---|---|---|
| Середня потужність | 100, 150, 200 або 300 Вт | 1000, 1500, 2000 або 3000 Вт |
| Режим випромінювання | Імпульси 10–200 нс, 1–1000 кГц | Безперервний промінь |
| Нагрів деталі | Мінімальний, тепло проникає на кілька мкм | Вищий, зростає з часом дії |
| Орієнтовна продуктивність | 0,3–3 м²/год (патина, тонкі оксиди, відкладення на прес-формах) | 1–25 м²/год (іржа 1–15, фарба 5–12, мастило 15–25) |
| Пляма | 0,5–3 мм | 1–6 мм |
| Охолодження | Лише повітряне при 100–200 Вт, живлення 220 В | Повітряне й водяне, з чилером |
| Типове застосування | Прес-форми, бронза, тонкі деталі, електроніка, реставрація | Металоконструкції, товста іржа, підготовка під зварювання |
У каталозі UZINEX це ручний імпульсний лазерний очищувач, який ми привезли на TECHNOVERS, і безперервний лазер для очищення від іржі. Уся лінійка зібрана в категорії обладнання для лазерної чистки металу.
Лазерна чистка чи піскоструминна обробка
Лазерна чистка металу замінює піскоструминну обробку в багатьох застосуваннях. Інженерні відмінності чіткі:
- Витратні матеріали й відходи. Піскоструминна обробка витрачає дріб, корунд або пісок і дає відходи, змішані з фарбою. Лазер споживає електроенергію, а відходами є лише дим, уловлений фільтром витяжки.
- Вибірковість. Промінь працює лише там, куди його спрямовано. Сусідні ділянки, різьби й ущільнювальні поверхні залишаються недоторканими, без складного маскування.
- Геометрія деталі. Лазер зберігає розміри й кромки, тому його застосовують для прес-форм і точного інструменту, де абразив закруглив би кромки.
- Профіль шорсткості. Піскоструминна обробка створює шорсткість, якої вимагають деякі антикорозійні системи фарбування. Лазер очищує до чистого металу без такого профілю, тож для товстих захисних покриттів метод визначає специфікація фарби.
- Підготовка під зварювання. Для видалення оксидів, мастила й фарби із зони шва лазер працює швидко й залишає метал готовим до зварювання, без абразивного пилу у зварювальній ванні. Цехи, які зварюють і очищують ту саму деталь, часто використовують апарати лазерного зварювання 3-в-1, що очищують тим самим пістолетом.
Безпека під час лазерної чистки
Лазерний очищувач належить до лазерного обладнання класу 4. На стенді ми застосували ті самі правила, що й на виробництві: захисні окуляри з потрібною оптичною щільністю для 1064 нм (EN 207) для всіх у зоні роботи, відгороджену зону навколо столу і витяжку з фільтрацією поруч із плямою. Дим від фарби містить органічні сполуки та оксиди металів, тому вловлювання в точці утворення є частиною процесу. Під час поставки навчання оператора охоплює налаштування параметрів, захист очей і шкіри та обслуговування фільтрів.
TECHNOVERS Expo 2026 у цифрах і фото
Виставка зібрала понад 50 винаходів, представлених студентами, школярами й дослідниками, як повідомили румунською Știrile ProTV 12 листопада, з рішеннями для сільського господарства, довкілля та промисловості: дрони, роботи, енергетичні проєкти й болід університетської команди Formula Student.
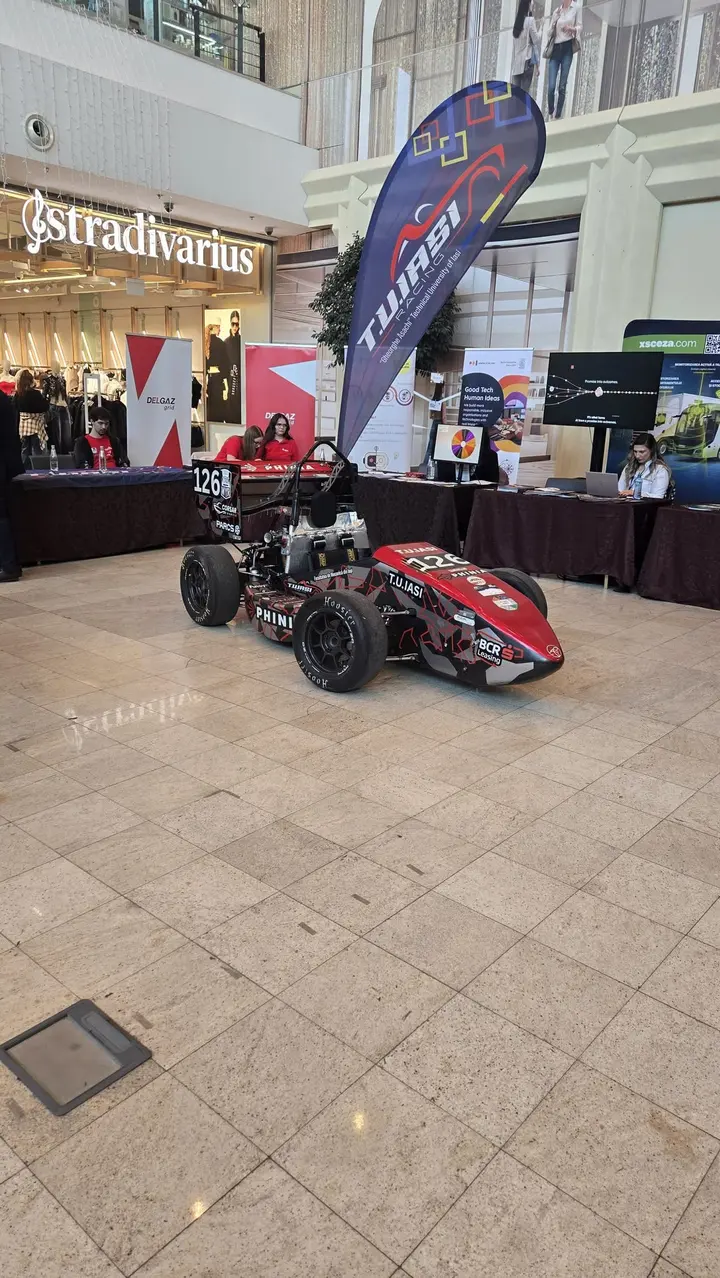
Ця аудиторія для нас важлива: сьогоднішні студенти за кілька років стануть інженерами-технологами й керівниками виробництва, які обиратимуть обладнання для заводів. На стенді ми говорили про технологічні параметри, межі кожної технології і про те, як ідея з лабораторії стає лінією, що працює в три зміни.
Що UZINEX робить, окрім лазерного очищення
Лазерний очищувач був обладнанням на стенді. UZINEX охоплює все виробництво: лазерні технології для різання, зварювання й очищення, верстати з ЧПК і обладнання для металообробки, комплектні виробничі лінії, рішення для переробки, промислову автоматизацію та енергетичні системи. Для лінії лазерного різання лазерний конфігуратор за кілька хвилин дає стартову конфігурацію.
Як інтегратор лазерних систем і промислових рішень, ми ведемо проєкт від початку до кінця: визначаємо технічне рішення під деталі й обсяги клієнта, конфігуруємо обладнання, постачаємо, встановлюємо, запускаємо, навчаємо операторів і надаємо технічну підтримку. Гарантія становить 60 місяців, із виїздом сервісу протягом 24 годин у Румунії та 24–72 годин в інших країнах, а фінансування можливе через лізинг або кредит, з проформою, яку готуємо ми.
Дякуємо Технічному університету імені Георге Асакі в Ясах за запрошення і всім, хто завітав на стенд і взяв лазер у руки. Розвиваєте промисловий проєкт або хочете модернізувати виробничий процес? Напишіть нам, і ми разом підготуємо технічне рішення.
Поширені запитання
Що таке лазерна чистка металу?
Лазерна чистка металу (лазерне очищення) видаляє іржу, фарбу, мастило й оксиди з металу променем волоконного лазера 1064 нм. Поверхневий шар поглинає енергію й випаровується, а основний метал зберігає розміри. Процес працює без абразиву, без розчинників і без контакту, з відсмоктуванням диму в точці утворення.
Чи пошкоджує лазерне зняття фарби сталь під нею?
За правильних параметрів сталь залишається неушкодженою. Щільність енергії встановлюють між порогом абляції фарби й вищим порогом сталі, тож процес сам зупиняється на металі. За імпульсу 100 нс тепло проникає в сталь приблизно на 2 мікрометри.
Чим відрізняється імпульсний лазерний очищувач від безперервного?
Імпульсний лазер (100–300 Вт) подає енергію імпульсами 10–200 нс із мінімальним нагрівом, для прес-форм, тонких деталей, бронзи й реставрації, з продуктивністю 0,3–3 м²/год. Безперервний лазер (1000–3000 Вт) очищує 1–25 м²/год залежно від забруднення, для товстої іржі, фарби й великих площ, і сильніше нагріває деталь.
Чи може лазер замінити піскоструминну обробку?
Лазер замінює піскоструминну обробку для вибіркового очищення, прес-форм, підготовки під зварювання і там, де абразив і пил створюють проблеми. Для антикорозійних систем, яким потрібен профіль шорсткості, вирішує специфікація фарби, бо піскоструминна обробка створює цю шорсткість, а лазер очищує до чистого металу без неї.
Яка швидкість лазерного очищення від іржі?
Безперервний лазер очищує 15–25 м²/год мастила й жирових відкладень, 8–15 м²/год зварювальних оксидів, 5–12 м²/год фарби в 1–2 шари і 1–15 м²/год іржі залежно від товщини. Імпульсний лазер працює зі швидкістю 0,3–3 м²/год на поверхнях, де точність важливіша за темп.
Який захист потрібен під час лазерної чистки?
Обладнання належить до лазерного класу 4. Усі в зоні роботи носять окуляри з потрібною оптичною щільністю для 1064 нм (EN 207), зону відгороджують, а дим уловлюють витяжкою з фільтрацією поруч із плямою, бо згоряння фарби виділяє органічні сполуки та оксиди металів.