- Pe 11 noiembrie 2026, la TECHNOVERS Expo 2026 din Iași, vizitatorii au scos singuri vopseaua de pe tablă de oțel cu laserul pulsat UZINEX de 200–300 W.
- Un impuls de 100 ns la 200 W și 100 kHz are 2 mJ și circa 20 kW putere de vârf; căldura pătrunde în oțel doar circa 2 µm.
- Fluența se setează între pragul de ablație al vopselei și cel al oțelului, așa că procesul se oprește singur la metal.
- Laserul pulsat se alege pentru suprafețe sensibile și precizie, laserul continuu de 1.000–3.000 W pentru rugină groasă și suprafețe mari.
Pe 11 noiembrie 2026, UZINEX a expus la TECHNOVERS Expo 2026, expoziția de tehnologie și inovație organizată de Universitatea Tehnică „Gheorghe Asachi” din Iași, găzduită de Palas Mall, în zona dedicată inovării digitale (Digital Innovation Zone). Am adus o mașină de curățare cu laser pulsat de 200–300 W și am lăsat vizitatorii să scoată singuri vopseaua de pe o tablă de oțel, sub supravegherea echipei.
Articolul de mai jos explică, la nivel de inginer, ce s-a văzut pe tablă: de ce vopseaua dispare în câteva treceri, de ce oțelul de dedesubt rămâne rece și intact și cum se alege între un laser pulsat și unul cu emisie continuă pentru rugină, vopsea sau oxizi.
Ce este curățarea cu laser
Curățarea cu laser (numită și sablare laser sau decapare laser) este procedeul prin care un fascicul laser cu fibră, de 1064 nm, îndepărtează de pe metal rugina, vopseaua, uleiul sau oxizii prin ablație: stratul de suprafață absoarbe energia și se vaporizează, iar metalul de bază rămâne la cotă. Procedeul lucrează fără abraziv, fără solvenți și fără contact, cu aspirarea fumului la sursă. Există două familii de echipamente: laserul pulsat (100–300 W, impulsuri de nanosecunde, efect termic minim) și laserul continuu (1.000–3.000 W, productivitate mare pe rugină și suprafețe întinse).
Ce am demonstrat la standul UZINEX
Proba a fost aleasă să fie ușor de citit din doi pași distanță: o tablă de oțel acoperită cu vopsea spray portocalie. Fiecare trecere a capului laser lasă în urmă o bandă de oțel gri-mat, iar contrastul dintre portocaliu și metal arată exact unde a lucrat fasciculul. În clipuri lucrează un coleg din echipă și un vizitator, amândoi cu ochelari de protecție pentru lungimea de undă a laserului, iar tubul flexibil al aspirației stă la câțiva centimetri de zona de lucru și preia fumul.
Ce au observat vizitatorii, fără explicații: vopseaua dispare, tabla rămâne plană și rece la atingere imediat după trecere, iar pe masă nu apare nisip, praf abraziv sau solvent. Restul articolului explică de ce.
Cum funcționează curățarea cu laser pulsat
Sursa este un laser cu fibră dopată cu yterbiu, cu lungimea de undă de 1064 nm, care emite impulsuri de 10–200 de nanosecunde la o frecvență reglabilă între 1 și 1000 kHz. Mecanismul de curățare se numește ablație laser: energia unui impuls ajunge în stratul de vopsea într-un timp atât de scurt încât acesta se încălzește peste temperatura de vaporizare înainte ca o parte din căldură să apuce să curgă în metal. Vaporii și plasma formate la suprafață se dilată brusc și desprind stratul sub formă de particule fine, preluate de aspirație.
Două cifre descriu fiecare impuls. Energia impulsului este puterea medie împărțită la frecvență: la 200 W și 100 kHz, E = 200 W / 100.000 Hz = 2 mJ. Puterea de vârf este energia împărțită la durată: 2 mJ în 100 ns înseamnă circa 20 kW, de o sută de ori peste puterea medie. Vârful acesta face treaba: vaporizează vopseaua, iar media mică ține piesa rece.
De ce rămâne oțelul rece se vede din lungimea de difuzie termică, adică distanța pe care o parcurge căldura în timpul unui impuls: L ≈ 2·√(α·τ). Pentru oțel carbon, difuzivitatea termică α este de circa 1,2·10⁻⁵ m²/s; cu τ = 100 ns rezultă L ≈ 2 µm. Căldura atinge doar primii micrometri ai metalului, iar în pauza de circa 10 µs până la impulsul următor se disipă în masa tablei.
Fluența și fereastra de proces
Al doilea parametru de proiectare este fluența, energia pe unitatea de suprafață a spotului: F = E / A. Cu un spot de 0,5 mm diametru, aria este π·d²/4 ≈ 0,0020 cm², iar 2 mJ pe această arie dau circa 1 J/cm².
Vopselele organice și pigmenții absorb puternic radiația de 1064 nm și au pragul de ablație sub cel al oțelului, care reflectă o parte mare din fascicul. Inginerul de proces setează fluența între cele două praguri. În această fereastră procesul se autolimitează: fasciculul scoate vopseaua strat cu strat, iar când ajunge la metal, energia rămâne sub pragul lui de ablație. Pe tabla de la TECHNOVERS asta se vede direct: zonele curățate au aspect gri-mat, fără urme de topire și fără schimbarea culorii de revenire termică.
Fluența se reglează din trei mărimi: puterea medie, frecvența (care schimbă energia pe impuls) și diametrul spotului, reglabil prin zoom optic între 0,5 și 3 mm. Frecvențele mici dau impulsuri energice pentru straturi groase; frecvențele mari dau impulsuri fine pentru curățarea delicată.
Scanarea: scanerul galvo și suprapunerea spoturilor
Capul portabil conține un scaner galvanometric: o oglindă acționată electric oscilează și trasează spotul pe o linie, de sute de ori pe secundă. Operatorul ține capul la 50–100 mm de piesă și îl deplasează lent, perpendicular pe linie. Rezultatul este o bandă curățată uniform, cu condiția ca spoturile consecutive să se suprapună.
Gradul de suprapunere pe linia de scanare se calculează cu formula 1 − v / (f · d), unde v este viteza spotului, f frecvența și d diametrul spotului. La f = 100 kHz, d = 0,5 mm și v = 10 m/s, raportul v / (f · d) este 0,2, deci suprapunerea este de 80%. Sub circa 50% apar benzi necurățate între spoturi; peste 90% crește încălzirea locală și scade productivitatea. De aceea, la punerea în funcțiune, setăm viteza de scanare pe combinația concretă de strat și material a clientului.
Laser pulsat sau laser continuu
Ambele tehnologii curăță cu laser, dar livrează energia diferit. Laserul cu emisie continuă (CW) de 1.000–3.000 W are productivitate mare pe rugină groasă și suprafețe întinse și încălzește mai mult piesa. Laserul pulsat de 100–300 W lucrează mai lent, cu efect termic minim, și este alegerea corectă pentru suprafețe sensibile, matrițe, piese subțiri și restaurări.
| Parametru | Laser pulsat | Laser continuu (CW) |
|---|---|---|
| Putere medie | 100, 150, 200 sau 300 W | 1.000, 1.500, 2.000 sau 3.000 W |
| Mod de emisie | Impulsuri de 10–200 ns, 1–1000 kHz | Fascicul continuu |
| Efect termic asupra piesei | Minim, căldura pătrunde câțiva µm | Mai mare, crește cu timpul de expunere |
| Productivitate orientativă | 0,3–3 m²/oră (patină, oxizi fini, depuneri pe matrițe) | 1–25 m²/oră (rugină 1–15, vopsea 5–12, ulei 15–25) |
| Spot | 0,5–3 mm | 1–6 mm |
| Răcire | Doar aer la 100–200 W, alimentare 220 V | Aer și apă, cu chiller |
| Aplicații tipice | Matrițe, bronz, piese subțiri, electronică, restaurări | Construcții metalice, rugină groasă, pregătire pentru sudură |
În catalogul UZINEX, cele două variante sunt mașina portabilă de curățare cu laser pulsat, adusă la TECHNOVERS, și laserul de curățare rugină cu emisie continuă. Toată gama este în categoria mașini de curățare laser.
Sablare laser sau sablare abrazivă
Curățarea cu laser este numită des „sablare laser”, pentru că înlocuiește sablarea în multe aplicații. Diferențele de inginerie sunt clare:
- Consumabile și deșeuri. Sablarea abrazivă consumă alice, corindon sau nisip și produce deșeu amestecat cu vopsea. Laserul consumă energie electrică, iar deșeul este fumul captat în filtrul aspirației.
- Selectivitate. Fasciculul lucrează doar unde este îndreptat. Zonele vecine, filetele și suprafețele de etanșare rămân neatinse, fără mascare elaborată.
- Geometria piesei. Laserul păstrează cotele și muchiile, motiv pentru care se folosește la matrițe și scule de precizie, unde abrazivul ar rotunji muchiile.
- Profilul de ancorare. Sablarea creează rugozitatea cerută de unele sisteme de vopsire anticorozivă. Laserul curăță la metal fără să creeze același profil, așa că specificația vopselei decide procedeul la pregătirea pentru acoperiri groase.
- Pregătire pentru sudură. Pentru îndepărtarea oxizilor, a uleiului și a vopselei din zona rostului, laserul este rapid și lasă metalul gata de sudat, fără praf abraziv în baie. Atelierele care sudează și curăță pe aceeași piesă folosesc des aparatele de sudură cu laser 3-în-1, care curăță cu același pistol.
Siguranța la curățarea cu laser
O mașină de curățare cu laser este echipament laser de clasa 4. La stand am aplicat aceleași reguli ca în producție: ochelari de protecție cu densitate optică potrivită pentru 1064 nm (standardul EN 207) pentru oricine stă în zona de lucru, zonă delimitată în jurul mesei și aspirație cu filtrare lângă spot. Fumul din vopsea conține compuși organici și oxizi metalici, deci captarea la sursă face parte din proces. La livrare, instruirea operatorului acoperă reglajul parametrilor, protecția ochilor și a pielii și întreținerea filtrelor.
TECHNOVERS Expo 2026, în cifre și imagini
Expoziția a reunit peste 50 de invenții prezentate de studenți, elevi și cercetători, după cum a relatat Știrile ProTV pe 12 noiembrie, cu soluții pentru agricultură, mediu și industrie: drone, roboți, proiecte de energie și monopostul echipei de Formula Student a universității.
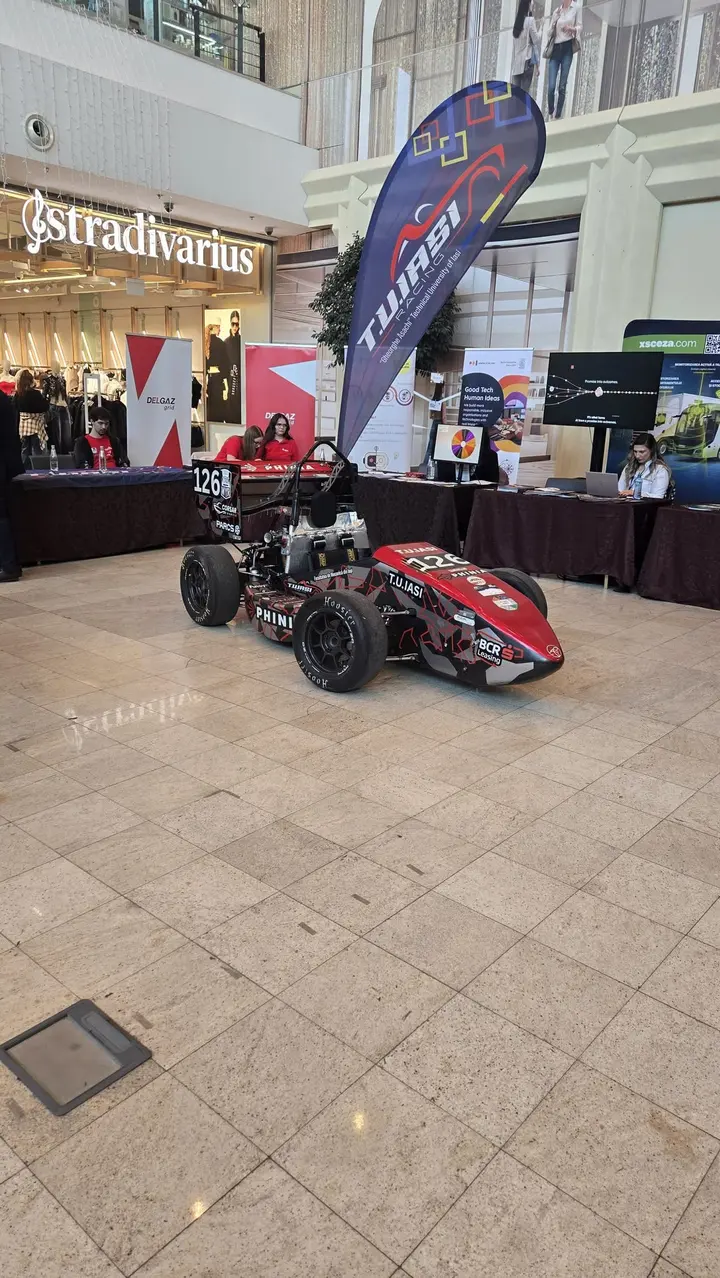
Pentru noi, publicul acesta contează: studenții de azi sunt inginerii de proces, tehnologii și directorii de producție care vor specifica utilaje în fabricile din România peste câțiva ani. Am discutat la stand despre parametrii de proces, despre limitele fiecărei tehnologii și despre cum se trece de la o idee de laborator la o linie care produce în trei schimburi.
Ce face UZINEX dincolo de curățarea cu laser
Laserul de curățare a fost echipamentul de la stand. Activitatea UZINEX acoperă întregul parc de producție: tehnologii laser de debitare, sudură și curățare, utilaje CNC și echipamente pentru prelucrarea metalelor, linii complete de producție, soluții pentru reciclare, automatizări industriale și sisteme energetice. Pentru o linie de debitare laser, configuratorul laser dă în câteva minute o configurație de pornire, iar calculatorul de cost al debitării laser arată costul pe piesă.
Ca integrator de sisteme laser și de soluții industriale, conducem proiectul de la capăt la capăt: identificăm soluția tehnică pe piesele și volumele clientului, configurăm echipamentele, livrăm, instalăm, punem în funcțiune, instruim operatorii și asigurăm suportul tehnic. Garanția este de 60 de luni, cu intervenție sub 24 de ore în România, iar finanțarea se poate face prin leasing sau credit, cu proforma pregătită de noi.
Mulțumim Universității Tehnice „Gheorghe Asachi” din Iași pentru invitație și tuturor celor care au trecut pe la stand și au pus mâna pe laser. Ai un proiect industrial în dezvoltare sau vrei să modernizezi un proces de producție? Scrie-ne și pregătim împreună soluția tehnică.
Întrebări frecvente
Ce este curățarea cu laser?
Curățarea cu laser, numită și sablare laser, îndepărtează rugina, vopseaua, uleiul și oxizii de pe metal cu un fascicul laser cu fibră de 1064 nm. Stratul de suprafață absoarbe energia și se vaporizează, iar metalul de bază rămâne la cotă. Procedeul lucrează fără abraziv, fără solvenți și fără contact, cu aspirarea fumului la sursă.
Curățarea cu laser deteriorează oțelul de sub vopsea?
La parametrii corecți, oțelul rămâne intact. Fluența se setează între pragul de ablație al vopselei și pragul oțelului, care este mai mare, așa că procesul se oprește singur la metal. La un impuls de 100 ns, căldura pătrunde în oțel circa 2 micrometri.
Ce diferență este între laserul de curățare pulsat și cel continuu?
Laserul pulsat (100–300 W) livrează energia în impulsuri de 10–200 ns, cu efect termic minim, pentru matrițe, piese subțiri, bronz și restaurări, la 0,3–3 m²/oră. Laserul continuu (1.000–3.000 W) are productivitate de 1–25 m²/oră, după contaminant, pentru rugină groasă, vopsea și suprafețe mari, și încălzește mai mult piesa.
Poate înlocui laserul sablarea cu nisip sau alice?
Laserul înlocuiește sablarea la curățarea selectivă, la matrițe, la pregătirea pentru sudură și acolo unde abrazivul și praful sunt o problemă. Pentru sistemele de vopsire anticorozivă care cer un profil de ancorare (rugozitate), specificația vopselei decide, pentru că sablarea creează acel profil, iar laserul curăță la metal fără să îl creeze.
Ce viteză are o mașină de curățare cu laser?
Laserul continuu curăță 15–25 m²/oră ulei și depuneri grase, 8–15 m²/oră oxizi de sudură, 5–12 m²/oră vopsea în 1–2 straturi și 1–15 m²/oră rugină, după grosime. Laserul pulsat lucrează cu 0,3–3 m²/oră, pe suprafețe unde precizia contează mai mult decât ritmul.
Ce protecție este necesară la curățarea cu laser?
Mașina este echipament laser de clasa 4. Oricine stă în zona de lucru poartă ochelari cu densitate optică potrivită pentru 1064 nm (EN 207), zona se delimitează, iar fumul se captează cu aspirație cu filtrare lângă spot, pentru că vopseaua arsă eliberează compuși organici și oxizi metalici.