«Лазер чи плазма?» це, мабуть, найчастіше запитання під час першої серйозної закупівлі обладнання для розкрою. Чесна відповідь: залежить від того, що ви ріжете, якої товщини та для кого. Порівняння нижче ставить обидві технології поруч за критеріями, які важливі в майстерні, а не в брошурах.
Як вони працюють, у двох реченнях
Волоконний лазер концентрує світло в точку розміром у кілька десятих міліметра й плавить або випаровує матеріал, а допоміжний газ видуває розплав. Плазма з ЧПК пропускає електричну дугу через іонізований газ і «випалює» траєкторію різу. Різниця в принципі пояснює майже все, що йде далі: лазер це інструмент точності, плазма інструмент сили.
Точність і якість краю
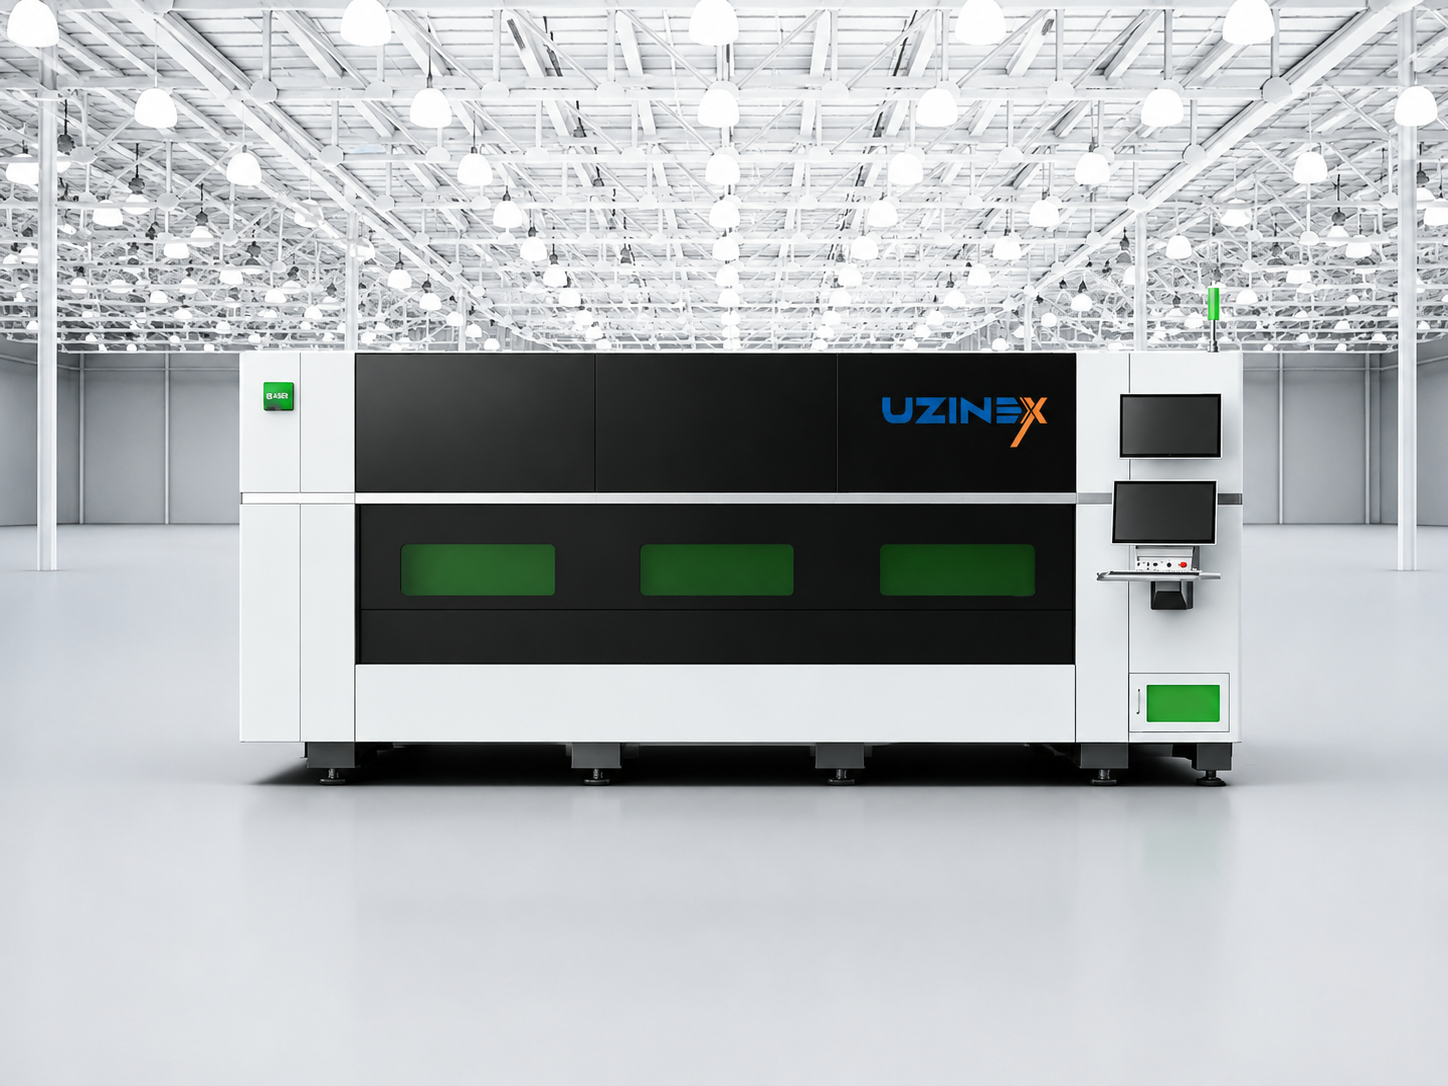
Тут різниця категорична. Сучасний волоконний лазер працює з точністю позиціонування порядку соті частки міліметра (платформа WyCut S Series у каталозі UZINEX має специфікацію ±0,03 мм, а серія високої точності WyCut HP опускається до ±0,01 мм) з рівними, чистими краями, готовими до зварювання чи фарбування. Плазма дає край із невеликою конусністю та ширшою зоною термічного впливу, що для багатьох застосувань вимагає подальшої обробки.
На практиці: якщо ваші деталі видно (продукція для кінцевих споживачів, декоративна нержавійка, HoReCa) або вони збираються з жорсткими допусками, лазер не має конкурентів. Кейс Geomar Pitești саме про це: майстерня, яка переорієнтувалася на нішу «чистого листового металу», бо лазерний край є аргументом для продажу кінцевому клієнту.
Товщини: де плазма ще має сенс
Плазма залишається конкурентною на товстих листах вуглецевої сталі, де вартість за метр різу може бути нижчою, а вимога до якості краю м'якша (масивні зварні конструкції, деталі, які все одно обробляються). Однак межа постійно зсувається вгору: волоконні джерела великої потужності сьогодні ріжуть товщини, які ще кілька років тому були виключною територією плазми. Топові серії в каталозі ріжуть вуглецеву сталь до 40-45 мм, а спеціальні конфігурації з напольною рейкою, розраховані на надтовсті плити, значно перевищують цей поріг (WyCut GR Series).
Практичне правило: нижче ~20 мм вуглецевої сталі лазер майже завжди виграє за якістю, швидкістю та сукупною вартістю; на великих товщинах розрахунок треба робити на ваших деталях, поклавши на стіл обидві технології.
Швидкість на тонкому листі
На тонкому листі, де працює більшість майстерень із виготовлення металоконструкцій, волоконний лазер значно швидший, зі швидкостями подачі від десятків до сотень метрів на хвилину на сучасних машинах (140 м/хв на платформі S, до 300 м/хв на швидкісних серіях). Плазма не грає в цій лізі, і різниця видна безпосередньо у кількості деталей за зміну.
Витрати: придбання проти експлуатації
- Придбання: плазма стартує дешевше; це її головний історичний аргумент. Проте розрив сильно скоротився з появою волоконних лазерів початкового рівня (див. економний лазер для майстерень у каталозі).
- Витратні матеріали: плазма зношує сопла й електроди у темпі, який відчутно щомісяця; у лазера витратні частини головки (сопла, захисні лінзи) мають значно м'якший режим за правильної експлуатації.
- Енергія та газ: волоконні джерела мають високий електричний ККД; вартість допоміжного газу (азот/кисень) залежить від матеріалу й детально розписана в нашому посібнику з експлуатаційних витрат.
- Подальша обробка: забутий розділ розрахунку. Якщо кожна плазмова деталь потребує зачищення задирок, ця праця є вартістю різання, навіть якщо вона проходить іншим рядком бюджету.
Таблиця для швидкого рішення
| Критерій | Волоконний лазер | Плазма ЧПК |
|---|---|---|
| Якість краю | Відмінна, без обробки | Часто потребує чистової обробки |
| Точність | ±0,01–0,05 мм (залежно від платформи) | Порядку десятих міліметра |
| Тонкий лист (≤6 мм) | Явно кращий (швидкість + якість) | Працює, але програє за обома |
| Товста сталь (>25 мм) | Можливо з великими джерелами / спеціальними конфігураціями | Ще конкурентна за вартістю |
| Видима нержавійка / алюміній | Стандарт галузі | Рідко прийнятна як кінцева обробка |
| Вартість придбання | Вища (знижується) | Нижча |
| Сукупна вартість деталі, серія | Зазвичай нижча на тонких/середніх | Нижча лише в нішах за товщиною |
Робота в цеху: дим, шум, безпека
Розділ, який рідко обговорюють під час продажу, але який щодня має значення у виробництві. Плазма створює високий шум, інтенсивне світло дуги та великі обсяги металевого диму: витяжка та захист операторів обов'язкові й коштують грошей. Волоконний лазер відчутно цивілізованіший у цеху, а варіанти з повним кожухом переводять розмову на інший рівень: повністю закрита серія WyCut FE, із витяжкою диму у семи зонах, зберігає чисте повітря цеху та ізолює світло процесу, що важливо і для дозволів, і для людей, які працюють біля машини вісім годин на день.
Як правильно порахувати вартість деталі
Незалежно від технології, методологія однакова, і це єдине порівняння, яке має значення:
- Оберіть 3-5 показових деталей (не найпростішу, не виняток);
- Запитайте час різання кожної, на обох технологіях, за якості краю, яка вам потрібна;
- Додайте змінну вартість за годину (енергія + газ + витратні матеріали) кожної машини;
- Додайте загальну вартість праці, включно із зачищенням задирок там, де воно є;
- Поділіть на кількість деталей і порівняйте. Лише тепер у розмову входить ціна придбання, перетворена на щомісячний платіж.
Часто результат суперечить інтуїції: машина, дорожча при купівлі, виходить дешевшою за деталь ще до кінця першого року. Але це не стверджується, а розраховується, на ваших цифрах.
Поширені запитання
Чи можу я замінити наявну плазму лазером, не змінюючи процесу?
Зазвичай так: лазер бере наявні креслення, а деталі виходять готовими до наступного етапу, що зазвичай спрощує процес (зачищення задирок зникає). Перевірка робиться на розкладці ваших деталей.
Чи є поріг обсягу, нижче якого лазер не виправданий?
Менший, ніж прийнято думати: для малих майстерень є спеціальні конфігурації, задумані як перша машина (див. економний лазер для майстерень), а лізинговий платіж за такі конфігурації конкурує з вартістю аутсорсингу розкрою.
А для труб і профілів?
Там порівняння вже навіть не ставиться в таких термінах: спеціалізовані машини лазерного різання труб і профілів ріжуть, вирізають і готують кінці до зварювання за один прохід, операції, які ручна плазма чи класичне різання виконують у три етапи й три закріплення.
Перенавчання операторів: простіше, ніж здається
Невисловлений страх багатьох власників: «мої люди знають плазму, а не лазер». На практиці перехід напрочуд плавний: оператор плазми вже розуміє креслення, розкладку та дисципліну параметрів; нове, чого він навчається, це таблиці різання лазера, гази та обслуговування головки. У поставках UZINEX навчання під час введення в експлуатацію включене й проводиться на ваших власних деталях, а інтерактивний посібник з ШІ, що постачається з обладнанням, відповідає на щоденні запитання, румунською мовою, прямо в цеху. Реальність на місцях: оператори, які здійснили перехід, відмовляються повертатися; чистий край і відсутність зачищення задирок змінюють їхній робочий день, а не лише технічну картку деталі.
Практичний висновок
Обирайте волоконний лазер, якщо: ви ріжете переважно нижче 20-25 мм, працюєте з нержавійкою чи алюмінієм, продаєте деталі, які видно, хочете усунути зачищення задирок або плануєте зростання серійності. Обирайте плазму, якщо: ви ріжете майже виключно товсту вуглецеву сталь, якість краю другорядна, а початковий бюджет є абсолютним обмеженням. А якщо ви десь посередині, як більшість майстерень, правильний розрахунок робиться на ваших деталях: надішліть креслення, і інженер UZINEX зіставить часи та витрати обох технологій, з цифрами, а не враженнями.
Повний каталог волоконних лазерів охоплює від майстерень на початку шляху до безперервного виробництва, а лізингове фінансування робить різницю в ціні між технологіями значно менш драматичною, ніж вона виглядає в проформі: її оцінюють у щомісячних платежах порівняно зі зекономленою працею.