
01
Roți dințate cilindrice cu dinți drepți
Cele mai răspândite roți dințate. Pinioane și roți pentru reductoare, cutii de viteze și mecanisme de antrenare, danturate într-o singură prindere.
Un fermier din Pechea, județul Galați, care lucrează în continuare pământul, și-a deschis prin firma sa, Miatec S.R.L., o a doua linie de venit: un atelier de danturare. Cu finanțare AFIR, UZINEX i-a livrat o mașină de danturat CNC cu freză melc și 7 axe comandate de Siemens Sinumerik 828D. Pe ea se fac roți dințate cu dinți drepți și înclinați, pinioane de reductor, roți pentru pompe, roți melcate și arbori canelați, pentru utilajele agricole proprii și pentru clienții din zonă.
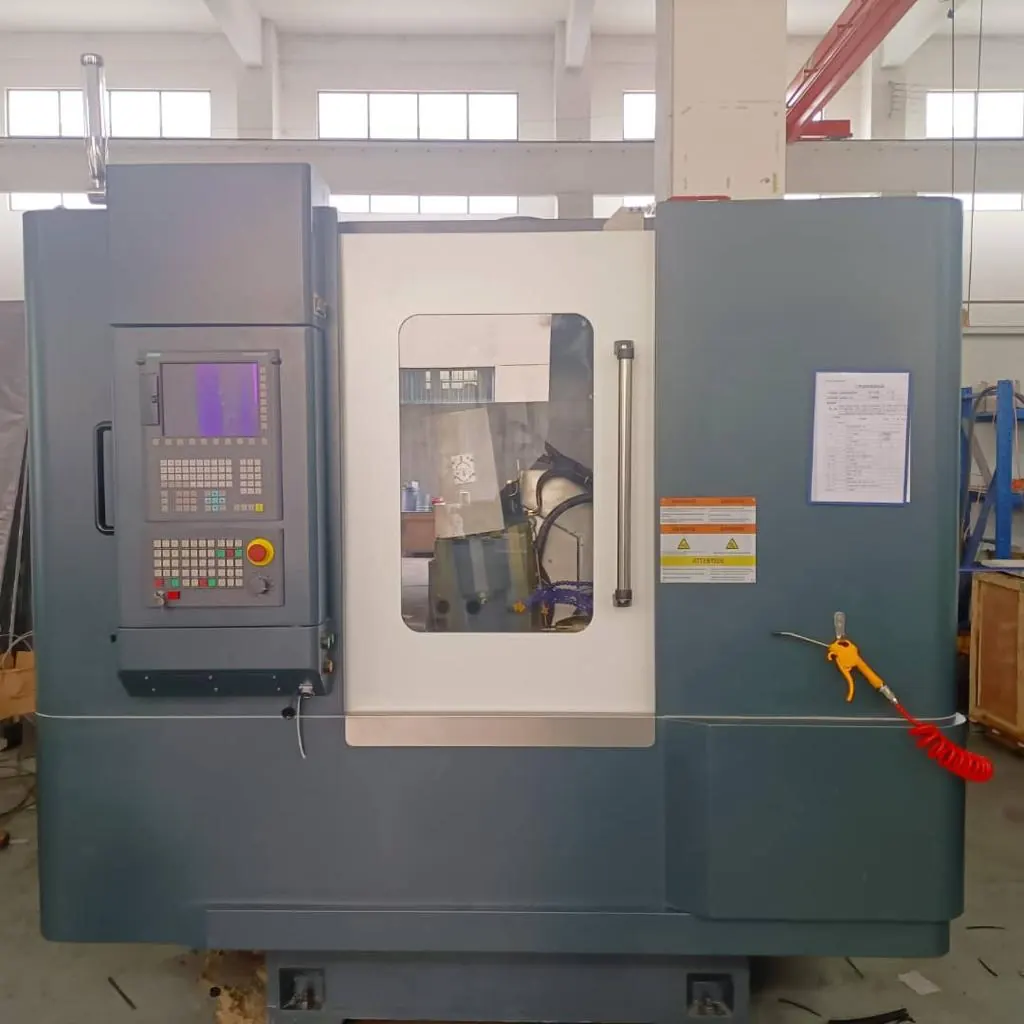
Oricine lucrează cu utilaje agricole știe cum arată sezonul: cedează o cutie de viteze, un reductor de la semănătoare, o pompă hidraulică de pe tractor. De cele mai multe ori, piesa care lipsește este o roată dințată sau un pinion. Piesa originală vine greu, iar la utilajele scoase din fabricație poate să nu mai vină deloc.
Proprietarul firmei Miatec face agricultură la Pechea și continuă să o facă. A observat că aceeași problemă o au vecinii, atelierele mecanice din județul Galați și service-urile de utilaje agricole. Așa a apărut a doua linie de venit: un atelier care produce roți dințate la comandă, după mostră sau după desen, în serii mici și mijlocii.
Investiția a fost susținută de o finanțare AFIR pentru diversificarea activității. Cerințele lui au fost clare: un utilaj pe care un operator nou îl învață repede, care ține precizia de la prima la ultima piesă din serie și care acoperă gama de piese cerută în zonă, adică pinioane de reductor, roți pentru pompe cu roți dințate, roți melcate și arbori canelați. Răspunsul nostru a fost o mașină de danturat CNC cu freză melc, cu comandă Siemens Sinumerik 828D.
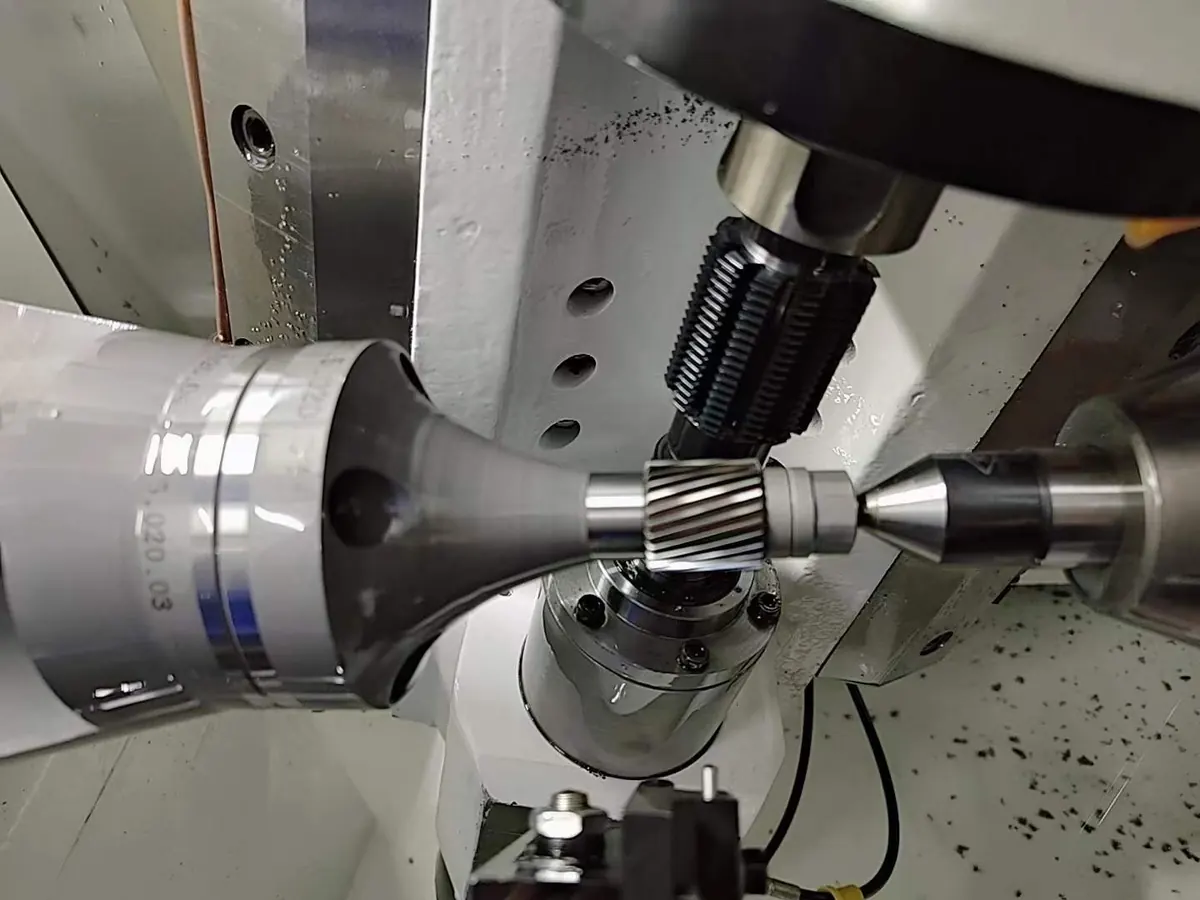
Danturarea cu freză melc este procesul prin care se produc majoritatea roților dințate cilindrice. Pe o mașină CNC, același atelier trece de la o roată de schimb unicat la o serie de sute de bucăți schimbând doar programul și freza.
Freza melc arată ca un șurub cu canale tăiate de-a lungul filetului. Fiecare canal formează o muchie așchietoare, iar profilul muchiilor este cel al unei cremaliere. Când freza și piesa se rotesc legate printr-un raport fix, muchiile taie pe rând golurile dintre dinți, iar flancurile ies cu profil evolventic. Forma dintelui se generează din mișcare, de aceea procesul se numește danturare prin rulare.
Raportul este simplu: la o freză cu un singur început, piesa avansează exact un dinte la fiecare tură a frezei. O roată cu 20 de dinți face o tură completă la 20 de ture ale frezei. Pe mașinile vechi, raportul se obținea cu roți de schimb. Pe o mașină CNC îl ține comanda numerică, electronic, între axa frezei și axa mesei. O roată nouă înseamnă alt program, cu aceeași mașină.
Arborele frezei, cu con BT30 și strângere hidraulică automată a sculei, se rotește până la 5.000 rot/min.
Masa rotativă duce piesa sincron cu freza, până la 270 rot/min, cu motor de precizie pentru o divizare exactă.
Freza parcurge lățimea roții de-a lungul axei piesei. Cursa axei Z este de 300 mm.
Distanța dintre freză și piesă dă înălțimea dintelui. Se reglează din program, într-una sau mai multe treceri.
Capul port-freză se înclină cu până la ±45°, după unghiul elicei frezei și al dinților. Așa se fac roțile cu dinți înclinați.
Freza se mută pe axa ei între piese, ca uzura să se împartă pe toată lungimea ei și scula să țină mai mult.
Freză cu 1 început: piesa avansează 1 dinte la fiecare tură a frezei (z = 20)
Valorile de mai jos sunt cele ale mașinii livrate, în configurația cu comandă Siemens. Pentru piese mai mari sau module mai mari, configurăm mașina de danturat la ofertare.
| Tipuri de danturi | roți cilindrice cu dinți drepți și înclinați, roți melcate, arbori canelați |
|---|---|
| Modul | 0,1–3 mm |
| Diametrul maxim al piesei | 120 mm |
| Număr minim de dinți | 3 |
| Clasa de precizie | 7, pe scara ISO 1328 |
| Axe comandate numeric | 7 |
| Comandă numerică | Siemens Sinumerik 828D, acționări Siemens cu antrenare directă |
| Freza maximă (diametru × lungime) | 80 × 90 mm |
| Prinderea frezei | con BT30, strângere și desprindere hidraulică automată |
| Turația maximă a frezei | 5.000 rot/min |
| Înclinarea capului port-freză | ±45° |
| Cursa axei Z | 300 mm |
| Distanța dintre axa frezei și axa piesei | 15–95 mm |
| Diametrul mesei rotative | 150 mm |
| Turația maximă a mesei | 270 rot/min |
| Putere instalată | 13 kW |
| Alimentare | 380 V, trifazat, 50 Hz |
| Masă | 5.900 kg |
| Interfață | tastatură și ecran în limba engleză |
Comanda CNC larg folosită în atelierele de prelucrări mecanice din Europa. Toate unitățile principale de comandă sunt Siemens, iar acționările au antrenare directă.
Arborele frezei are con BT30, cu strângere și desprindere hidraulică automată. Schimbul și reglajul sculei se fac repede.
Rigiditate mare, precizie păstrată în timp și întreținere ușoară.
Divizare exactă a mesei și forță de așchiere suficientă pentru danturare.
Freza se deplasează precis pe axa ei, scula ține mai mult, iar mașina își păstrează rigiditatea la așchiere.
Ghidaj liniar de precizie și vârf rotativ, care protejează gaura de centrare a piesei.
Protecția interioară din oțel inoxidabil separă complet zona de așchiere și ușurează evacuarea șpanului.
Sistem hidraulic, ungere, răcire și separator de șpan, montate pe mașină de la livrare.
Mașina acoperă piesele mici și mijlocii cerute cel mai des în reparații și în seriile mici: până la 120 mm diametru și modul 3. Adică roți dințate pentru reductoare, pompe, cutii de viteze ale utilajelor agricole și mecanisme de antrenare.
Cele mai răspândite roți dințate. Pinioane și roți pentru reductoare, cutii de viteze și mecanisme de antrenare, danturate într-o singură prindere.
Capul port-freză se înclină după unghiul danturii. Merg mai liniștit și duc o sarcină mai mare decât cele cu dinți drepți, de aceea apar în reductoare și în cutii de viteze.
Roata din angrenajul melcat, cu dinții curbați după melc. Se danturează cu o freză melc cu același profil ca melcul cu care va lucra.
Canelurile evolventice se danturează la fel ca o roată dințată, cu freză melc pentru caneluri. Arborii de priză de putere și butucii de transmisie sunt piese tipice.
Mașina lucrează de la 3 dinți în sus, deci și pinioane mici, solidare cu arborele, pentru pompe și reductoare.
Perechile de roți din pompele hidraulice cer profil precis și joc mic, ca pompa să țină presiunea. Clasa 7, obținută direct la danturare, acoperă multe dintre aceste piese; pentru cerințe mai strânse urmează rectificarea.
Materialul se alege după sarcină, viteză și mediul de lucru. Tabelul arată combinațiile folosite cel mai des pentru piesele din acest atelier.
| Material | Unde se folosește | Tratament |
|---|---|---|
| 42CrMo4 (oțel aliat de îmbunătățire) | pinioane și roți de reductor încărcate, arbori canelați | îmbunătățire înainte de danturare, opțional călire prin inducție după |
| 16MnCr5 și 20MnCr5 (oțeluri de cementare) | roți de cutii de viteze și reductoare cu uzură mare pe flanc | cementare și călire după danturare, apoi rectificare când se cere precizie mare |
| C45 (oțel carbon de calitate) | roți și pinioane cu sarcină moderată, piese de schimb uzuale | normalizare sau îmbunătățire, opțional călire prin inducție |
| CuSn12 (bronz cu staniu) | roți melcate | fără tratament; lucrează cu un melc din oțel călit |
| Fontă cenușie sau nodulară (EN-GJL, EN-GJS) | roți mari și lente, carcase cu dantură | fără tratament sau detensionare |
| Oțel inoxidabil (de exemplu X20Cr13) | pompe pentru industria alimentară și medii corozive | călire și revenire, după marcă |
| Plastice tehnice (POM, PA6) | roți silențioase, sarcini mici, mers fără ungere | fără tratament |
O roată dințată se poate face în mai multe feluri. Tabelul arată unde se potrivește fiecare proces și de ce un atelier de roți dințate începe, de regulă, cu o mașină de danturat cu freză melc.
| Proces | Cum lucrează | Ce piese face | Precizie tipică (ISO 1328) | Când îl alegi |
|---|---|---|---|---|
| Danturare cu freză melc | freza melc și piesa se rotesc sincron, freza avansează pe lățimea roții | roți cu dinți drepți și înclinați, roți melcate, caneluri, pinioane | clasele 7–9 | serie și reparații; cel mai productiv proces pentru danturi exterioare |
| Mortezare | un cuțit-roată face mișcare alternativă și se rostogolește odată cu piesa | danturi interioare, roți lângă un umăr, blocuri de roți | clasele 7–9 | când freza melc nu are loc de ieșire sau dantura este interioară |
| Frezare cu freză-disc modul | o freză-disc taie gol cu gol, iar piesa se rotește cu un cap divizor | unicate, reparații, module mari | clasele 9–11 | o piesă la nevoie, pe o mașină de frezat universală |
| Rectificare | o piatră abrazivă finisează flancurile după tratamentul termic | roți călite cu precizie mare | clasele 3–6 | după danturare și călire, când contează zgomotul și precizia |
Clasele de precizie sunt orientative. Rezultatul real depinde de sculă, de material, de prinderea piesei și de reglaj.
Montajul și punerea în funcțiune le-a făcut Sorin Baciu, de la UZINEX, împreună cu un colaborator extern. Instruirea operatorilor a fost inclusă în livrare. Apasă pe o imagine ca s-o vezi mare.
Prețul a inclus transportul la sediul clientului, instalarea, punerea în funcțiune și instruirea personalului. Inginerul care a pus mașina în funcțiune rămâne omul de contact și după livrare.
Pune cifrele atelierului tău: câte roți dințate cumperi pe lună, cu cât, cât te costă materialul și ora de mașină. Calculatorul arată costul tău pe bucată, economia lunară, cât de încărcată e mașina și în câte luni se întoarce investiția. Valorile de pornire sunt un exemplu.
Cost pe roată = material + timp de ciclu × cost oră-mașină. Recuperare = investiția ta ÷ economia pe lună.
Este mașina-unealtă care taie dinții roților dințate. Mașina de danturat cu freză melc lucrează prin rulare: freza, care arată ca un șurub cu canale, și piesa se rotesc sincron, iar dinții se generează cu profil evolventic. Este procesul cel mai folosit pentru roți dințate cilindrice exterioare.
Roți dințate cilindrice cu dinți drepți și cu dinți înclinați, pinioane de la 3 dinți în sus, roți melcate și arbori cu caneluri evolventice. În practică: pinioane și roți de reductor, roți pentru pompe cu roți dințate, roți pentru cutiile de viteze ale utilajelor agricole și piese de schimb după mostră.
Modul între 0,1 și 3 mm și piese de până la 120 mm diametru, de la 3 dinți în sus. Cursa axei Z, care dă lungimea pe care poate lucra freza, este de 300 mm.
Clasa 7 de precizie pe scara ISO 1328, nivelul obișnuit pentru danturarea cu freză melc de calitate. Precizia reală depinde de freză, de material și de prinderea piesei. Pentru clasele 5 sau 6, roata se rectifică după tratamentul termic.
ISO 1328 împarte roțile dințate pe clase după abaterile de pas, de profil și de elice. Un număr mai mic înseamnă precizie mai mare. Clasa 7 este nivelul tipic pentru reductoare industriale, cutii de viteze ale utilajelor agricole și pompe obișnuite.
Da. Capul port-freză se înclină cu până la ±45°, iar comanda Sinumerik 828D corelează rotația mesei cu avansul axial, astfel încât rezultă unghiul de înclinare cerut al dinților.
Da, amândouă. Roțile melcate se fac cu o freză melc cu același profil ca melcul pereche. Canelurile evolventice se danturează cu freză melc pentru caneluri, la fel ca o roată dințată.
Danturile interioare și roțile care au un umăr foarte aproape de dinți se fac prin mortezare, pe o mașină de mortezat cu cuțit-roată. Freza melc are nevoie de spațiu de intrare și de ieșire pe exteriorul piesei.
Este o comandă CNC larg folosită în atelierele de prelucrări mecanice din Europa, cu documentație bogată și programatori care o cunosc. Pe mașina livrată, toate unitățile principale de comandă sunt Siemens, iar acționările au antrenare directă. Pentru un atelier nou contează dublu: operatorii se formează mai ușor, iar suportul pentru comandă se găsește rapid.
Prețul depinde de diametrul maxim al piesei, de modul, de comanda numerică și de dotări. Investiția din acest proiect a depășit 100.000 €. Pentru o ofertă, trimite-ne piesele pe care vrei să le faci: desen sau mostră, material și volumul anual.
Da, când investiția intră în activitățile eligibile ale măsurii. În acest proiect, finanțarea AFIR a susținut diversificarea unei ferme din Pechea, prin firma Miatec, către o activitate de producție. UZINEX pregătește oferta tehnică și documentele de furnizor cerute în dosar.
Alimentare la 380 V, trifazat, 50 Hz, cu o putere instalată de 13 kW. Mașina cântărește 5.900 kg și se așază pe o pardoseală de beton care să-i preia greutatea. Locul de amplasare și accesul pentru descărcare le stabilim împreună înainte de livrare.
Instruirea este inclusă în livrare și se face la atelierul clientului, pe mașina lui: pornirea și oprirea, prinderea piesei între vârfuri, montarea și centrarea frezei, lucrul cu Sinumerik 828D și primele programe de danturare. După instruire, inginerul UZINEX rămâne disponibil pentru întrebări.
De regulă înainte. Oțelurile de cementare, ca 16MnCr5, se danturează în stare moale, apoi se cementează și se călesc; când se cere precizie mare, flancurile se rectifică după. Oțelurile de îmbunătățire, ca 42CrMo4, se îmbunătățesc înainte de danturare și pot fi călite prin inducție după.
Freza modul, sau freza-disc, are profilul golului dintre doi dinți și taie gol cu gol, cu piesa rotită pe un cap divizor; se potrivește pentru unicate. Freza melc generează toți dinții prin rulare continuă, este mult mai productivă și dă profilul corect pentru orice număr de dinți cu aceeași sculă.
60 de luni, cu intervenție la atelier în 48 de ore, oriunde în țară, și asistență video pentru reglaje și programare.
Diametrul și modulul maxim al pieselor, tipurile de dantură (dinți drepți, înclinați, roți melcate, caneluri), materialul, volumul anual și, dacă există, desenele pieselor. Pe baza lor dimensionăm mașina și frezele.
Prelucrări mecanice · roți dințate · Pechea, Galați. Vorbim cu inginerul nostru despre profilul tău și primești ofertă personalizată cu echipamentele dimensionate pentru fluxul tău, finanțare și plan de implementare.
Contactează echipa noastră și primești o ofertă personalizată în maxim 24 de ore lucrătoare.
Configurația livrată aici a fost dimensionată pe cifrele clientului. Categoriile de mai jos sunt punctul de plecare dacă ai un flux asemănător.
Mașina din acest proiect: roți dințate cu modul 0,1–3, până la 120 mm diametru.
Vezi categoria →Categoria din catalog în care intră mașina de danturat.
Vezi categoria →Semifabricatul roții dințate se strunjește înainte de danturare.
Vezi categoria →Pompier care devine fondator de fabrică tricotaje. Investiție AFIR peste 100K€. 2 mașini tricotat de 1,5 tone fiecare aduse pe avion ca să prindem deadline-ul de finanțare.
Familie reîntoarsă din Italia după 9 ani. UV flatbed 2×3m, cutter automat, laser, plotter banere. Nișa câștigătoare: gresie și faianță personalizată.
7 echipamente în 9 ani, ≈ 500.000 € investiție continuă. Recordul absolut Uzinex pe laser fiber 6 kW.