
01
Прямозубі циліндричні шестерні
Найпоширеніші зубчасті колеса. Шестерні й колеса для редукторів, коробок передач і приводів, нарізані за один установ.
Фермер із Pechea, повіт Галац у Румунії, який і далі обробляє землю, відкрив через свою компанію Miatec S.R.L. другий напрям бізнесу: майстерню з виготовлення шестерень. За фінансування AFIR, румунського агентства, через яке надходять кошти ЄС на інвестиції в сільській місцевості, UZINEX поставив йому зубофрезерний верстат з ЧПК із 7 осями під керуванням Siemens Sinumerik 828D. На ньому нарізають прямозубі й косозубі шестерні, вали-шестерні для редукторів, шестерні для насосів, черв'ячні колеса та шліцьові вали, для власної сільгосптехніки і для клієнтів з округи.
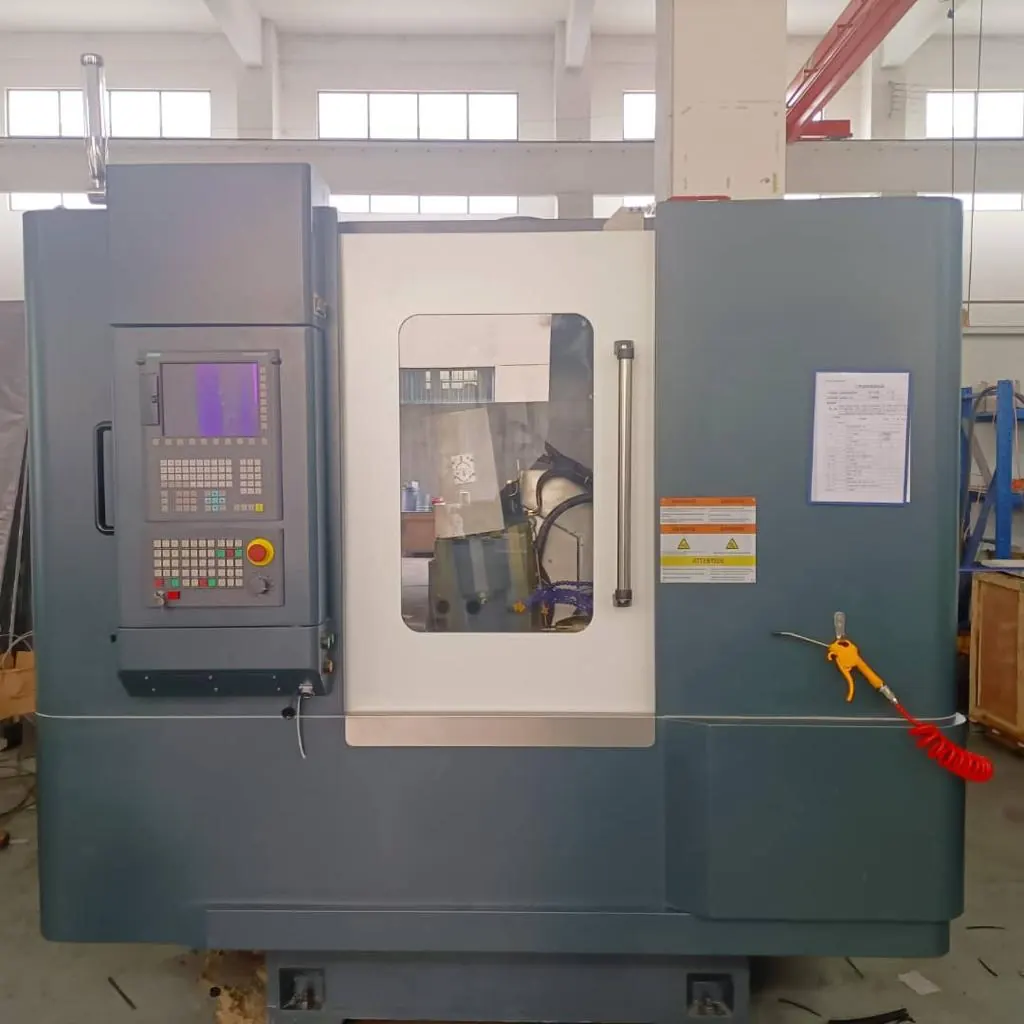
Кожен, хто працює із сільгосптехнікою, знає, який вигляд має сезон: виходить з ладу коробка передач, потім редуктор сівалки, потім гідравлічний насос трактора. Найчастіше бракує саме шестерні. Оригінальна запчастина їде довго, а для техніки, яку вже зняли з виробництва, її може й не бути взагалі.
Власник Miatec веде господарство в Pechea і продовжує це робити. Він помітив, що ту саму проблему мають сусіди, механічні майстерні повіту Галац і сервіси сільгосптехніки. Так з'явився другий напрям доходу: майстерня, яка виготовляє шестерні на замовлення, за зразком або за кресленням, малими й середніми партіями.
Інвестицію підтримало фінансування AFIR на диверсифікацію діяльності. Вимоги були чіткі: верстат, який новий оператор швидко опановує, який тримає точність від першої до останньої деталі партії і покриває деталі, потрібні в регіоні, тобто вали-шестерні редукторів, шестерні для шестеренних насосів, черв'ячні колеса та шліцьові вали. Нашою відповіддю став зубофрезерний верстат з ЧПК із системою Siemens Sinumerik 828D.
Зубофрезерування черв'ячною фрезою є основним способом виготовлення циліндричних шестерень у світі. На верстаті з ЧПК та сама майстерня переходить від одиничної запасної шестерні до партії в кілька сотень штук, змінивши лише програму і фрезу.
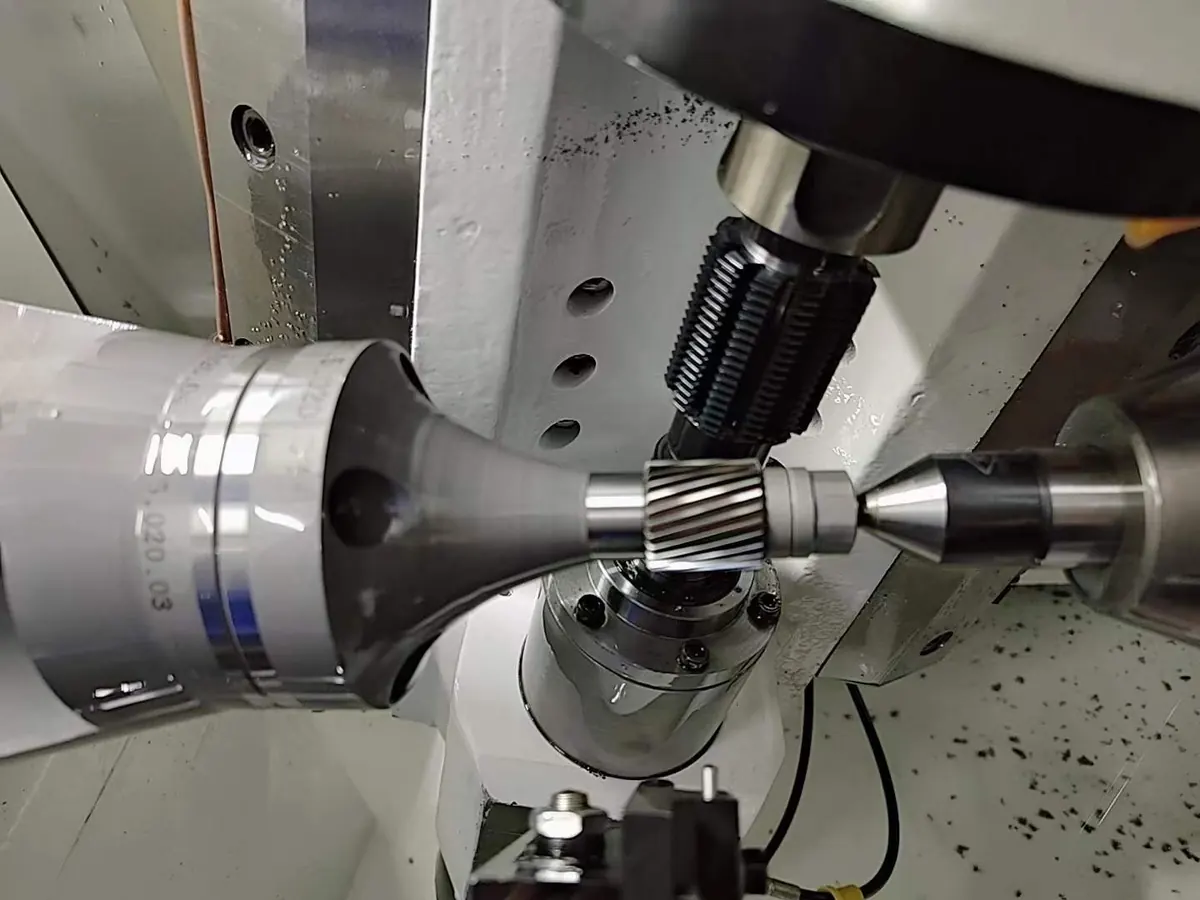
Черв'ячна фреза схожа на гвинт із канавками, прорізаними вздовж витків. Кожна канавка утворює ріжучу кромку, а профіль кромок відповідає профілю зубчастої рейки. Коли фреза і заготовка обертаються з жорстким співвідношенням, кромки по черзі вирізають западини між зубами, а бокові поверхні отримують евольвентний профіль. Форма зуба народжується з самого руху, тому процес називають нарізанням методом обкатки.
Співвідношення просте: з однозахідною фрезою заготовка повертається рівно на один зуб за кожен оберт фрези. Шестерня з 20 зубами робить повний оберт за 20 обертів фрези. На старих верстатах це співвідношення задавали змінні колеса гітари. На верстаті з ЧПК його тримає система керування, електронно, між віссю фрези і віссю столу. Нова шестерня означає нову програму на тому самому верстаті.
Шпиндель фрези з конусом BT30 і автоматичним гідравлічним затисканням інструмента обертається до 5000 об/хв.
Поворотний стіл обертає заготовку синхронно з фрезою, до 270 об/хв, з прецизійним двигуном для точного ділення.
Фреза проходить ширину вінця вздовж осі заготовки. Хід осі Z становить 300 мм.
Відстань між фрезою і заготовкою задає висоту зуба; її програмують за один або кілька проходів.
Фрезерна головка нахиляється до ±45° відповідно до кута підйому витка фрези і кута нахилу зубів. Так нарізають косозубі шестерні.
Між деталями фреза зміщується вздовж своєї осі, тож знос розподіляється по всій довжині, і інструмент служить довше.
Однозахідна фреза: заготовка повертається на 1 зуб за оберт фрези (z = 20)
Нижче наведено параметри поставленого верстата в конфігурації з системою Siemens. Для більших деталей або більших модулів ми підбираємо зубофрезерний верстат під час підготовки пропозиції.
| Типи зубчастих вінців | прямозубі й косозубі циліндричні колеса, черв'ячні колеса, шліцьові вали |
|---|---|
| Модуль | 0,1–3 мм |
| Максимальний діаметр заготовки | 120 мм |
| Мінімальна кількість зубів | 3 |
| Ступінь точності | 7 за шкалою ISO 1328 |
| Осі з ЧПК | 7 |
| Система ЧПК | Siemens Sinumerik 828D, приводи Siemens з прямим приводом |
| Максимальна фреза (діаметр × довжина) | 80 × 90 мм |
| Кріплення фрези | конус BT30, автоматичне гідравлічне затискання й розтискання |
| Максимальна частота обертання фрези | 5000 об/хв |
| Нахил фрезерної головки | ±45° |
| Хід осі Z | 300 мм |
| Відстань між осями фрези й заготовки | 15–95 мм |
| Діаметр поворотного столу | 150 мм |
| Максимальна частота обертання столу | 270 об/хв |
| Встановлена потужність | 13 кВт |
| Живлення | 380 В, три фази, 50 Гц |
| Маса | 5900 кг |
| Інтерфейс | клавіатура й екран англійською |
Система ЧПК, широко поширена в європейських механічних цехах. Усі основні блоки керування Siemens, осі мають прямий привод.
Шпиндель фрези з конусом BT30 і автоматичним гідравлічним затисканням: заміна й налаштування інструмента займають мало часу.
Висока жорсткість, стабільна точність із часом і просте обслуговування.
Точне ділення столу і достатнє зусилля різання для зубофрезерування.
Точний зсув фрези, довший ресурс інструмента і повна жорсткість під час різання.
Прецизійна лінійна напрямна і обертовий центр, що береже центрувальний отвір деталі.
Внутрішній захист із нержавіючої сталі повністю відокремлює зону різання і полегшує видалення стружки.
Гідростанція, система мащення, охолодження і сепаратор стружки змонтовані на верстаті з моменту поставки.
Верстат покриває малі й середні деталі, які найчастіше потрібні для ремонту та малих серій: до 120 мм у діаметрі й модуль до 3. На практиці це шестерні для редукторів, насосів, коробок передач сільгосптехніки та приводних механізмів.
Найпоширеніші зубчасті колеса. Шестерні й колеса для редукторів, коробок передач і приводів, нарізані за один установ.
Фрезерна головка нахиляється на кут нахилу зубів. Такі шестерні працюють тихіше і витримують більше навантаження, ніж прямозубі, тому їх ставлять у редуктори й коробки передач.
Колесо черв'ячної передачі із зубами, вигнутими за черв'яком. Його нарізають черв'ячною фрезою з тим самим профілем, що й у робочого черв'яка.
Евольвентні шліци нарізають так само, як шестерню, шліцьовою черв'ячною фрезою. Типові деталі: вали відбору потужності й маточини приводів.
Верстат працює від 3 зубів, тож можна нарізати й малі шестерні, виконані за одне ціле з валом, для насосів і редукторів.
Пари шестерень у гідронасосах потребують точного профілю і малого зазору, щоб насос тримав тиск. 7-й ступінь точності одразу після зубофрезерування покриває багато таких деталей; для жорсткіших вимог далі йде шліфування.
Матеріал обирають за навантаженням, швидкістю і робочим середовищем. У таблиці наведено поєднання, які найчастіше використовують для деталей цієї майстерні.
| Матеріал | Де застосовують | Термообробка |
|---|---|---|
| 42CrMo4 (≈ 38ХМ, легована сталь для поліпшення) | навантажені вали-шестерні й колеса редукторів, шліцьові вали | поліпшення до зубофрезерування, за потреби гартування СВЧ після |
| 16MnCr5 і 20MnCr5 (≈ 18ХГ, 18ХГТ, цементовані сталі) | шестерні коробок передач і редукторів із великим зносом бокових поверхонь | цементація й гартування після зубофрезерування, потім шліфування, якщо потрібна висока точність |
| C45 (≈ сталь 45) | шестерні з помірним навантаженням, звичайні запчастини | нормалізація або поліпшення, за потреби гартування СВЧ |
| CuSn12 (олов'яна бронза) | черв'ячні колеса | без термообробки; працює в парі із загартованим сталевим черв'яком |
| Сірий або високоміцний чавун (EN-GJL, EN-GJS) | великі тихохідні колеса, корпуси з зубчастим вінцем | без обробки або відпал для зняття напружень |
| Нержавіюча сталь (наприклад X20Cr13, ≈ 20Х13) | насоси для харчової промисловості й агресивних середовищ | гартування і відпуск залежно від марки |
| Технічні пластики (POM, PA6) | тихі шестерні, малі навантаження, робота без мащення | без термообробки |
Шестерню можна виготовити кількома способами. Таблиця показує, де доречний кожен процес і чому майстерня з виготовлення шестерень зазвичай починає із зубофрезерного верстата.
| Процес | Як працює | Типові деталі | Типова точність (ISO 1328) | Коли обирати |
|---|---|---|---|---|
| Зубофрезерування черв'ячною фрезою | фреза і заготовка обертаються синхронно, фреза подається по ширині вінця | прямозубі й косозубі колеса, черв'ячні колеса, шліци, вали-шестерні | ступені 7–9 | серії та ремонт; найпродуктивніший процес для зовнішніх зубчастих вінців |
| Зубодовбання | довбяк здійснює зворотно-поступальний рух і обкочується разом із заготовкою | внутрішні вінці, колеса біля бурта, блоки шестерень | ступені 7–9 | коли черв'ячній фрезі немає місця для виходу або вінець внутрішній |
| Фрезерування дисковою модульною фрезою | дискова фреза вирізає западину за западиною, заготовку повертає ділильна головка | одиничні деталі, ремонт, великі модулі | ступені 9–11 | одна деталь за потреби, на універсальному фрезерному верстаті |
| Зубошліфування | абразивний круг доводить бокові поверхні після термообробки | загартовані шестерні високої точності | ступені 3–6 | після зубофрезерування й гартування, коли важать шум і точність |
Ступені точності орієнтовні. Реальний результат залежить від інструмента, матеріалу, закріплення деталі й налаштування.
Монтаж і пусконалагодження виконав Сорін Бачіу з UZINEX разом із зовнішнім партнером. Навчання операторів входило в поставку. Натисніть на зображення, щоб збільшити його.
Ціна включала доставку до замовника, монтаж, пусконалагодження і навчання персоналу. Інженер, який запускав верстат, залишається контактною особою і після поставки.
Введіть цифри своєї майстерні: скільки шестерень ви купуєте щомісяця, за якою ціною, скільки коштують матеріал і машино-година. Калькулятор покаже собівартість однієї шестерні, щомісячну економію, завантаження верстата і за скільки місяців окупиться інвестиція. Початкові значення наведено для прикладу.
Собівартість = матеріал + час циклу × вартість машино-години. Окупність = ваша інвестиція ÷ економія на місяць.
Це верстат, який нарізає зуби шестерень черв'ячною фрезою. Фреза, схожа на гвинт із канавками, і заготовка обертаються синхронно, а зуби утворюються з евольвентним профілем методом обкатки. Це найпоширеніший процес для зовнішніх циліндричних шестерень.
Прямозубі й косозубі циліндричні шестерні, вали-шестерні від 3 зубів, черв'ячні колеса і вали з евольвентними шліцами. На практиці: шестерні й колеса редукторів, шестерні насосів, шестерні коробок передач сільгосптехніки і запчастини за зразком.
Модуль від 0,1 до 3 мм і деталі діаметром до 120 мм, від 3 зубів. Хід осі Z, що визначає довжину подачі фрези вздовж деталі, становить 300 мм.
7-й ступінь точності за шкалою ISO 1328, звичайний рівень для якісного зубофрезерування. Реальна точність залежить від фрези, матеріалу і закріплення деталі. Для 5-го чи 6-го ступеня шестерню шліфують після термообробки.
ISO 1328 поділяє зубчасті колеса на ступені за відхиленнями кроку, профілю і напрямку зуба; менше число означає вищу точність. 7-й ступінь типовий для промислових редукторів, коробок передач сільгосптехніки і звичайних насосів.
Так. Фрезерна головка нахиляється до ±45°, а Sinumerik 828D пов'язує обертання столу з осьовою подачею, тож на деталі виходить потрібний кут нахилу зубів.
Так, обидва. Черв'ячні колеса нарізають фрезою з профілем парного черв'яка. Евольвентні шліци нарізають шліцьовою черв'ячною фрезою, так само як шестерню.
Внутрішні вінці й колеса з буртом дуже близько до зубів виготовляють зубодовбанням, на зубодовбальному верстаті з довбяком. Черв'ячній фрезі потрібне місце для входу й виходу із зовнішнього боку деталі.
Це система ЧПК, широко поширена в європейських механічних цехах, з докладною документацією і багатьма програмістами, які її знають. На поставленому верстаті всі основні блоки керування Siemens, а осі мають прямий привод. Для нової майстерні це важливо подвійно: оператори навчаються швидше, а підтримку для системи легко знайти.
Ціна залежить від максимального діаметра деталі, модуля, системи ЧПК і комплектації. Інвестиція в цьому проєкті перевищила 100 000 €. Для пропозиції надішліть деталі, які плануєте виготовляти: креслення або зразок, матеріал і річний обсяг.
Так, якщо інвестиція відповідає прийнятним видам діяльності програми. У цьому проєкті фінансування AFIR, через яке в Румунії надходять кошти ЄС на інвестиції в сільській місцевості, підтримало диверсифікацію ферми в Pechea, через компанію Miatec, у виробництво. UZINEX готує технічну пропозицію і документи постачальника для заявки.
380 В, три фази, 50 Гц, встановлена потужність 13 кВт. Верстат важить 5900 кг і встановлюється на бетонну підлогу, здатну витримати цю вагу. Місце встановлення й під'їзд для розвантаження ми погоджуємо із замовником до поставки.
Навчання входить у поставку і проходить у майстерні замовника, на його верстаті: пуск і зупинка, закріплення деталі в центрах, встановлення й центрування фрези, робота із Sinumerik 828D і перші програми зубофрезерування. Після навчання інженер UZINEX залишається на зв'язку.
Зазвичай до. Цементовані сталі, як-от 16MnCr5, нарізають у м'якому стані, потім цементують і гартують; якщо потрібна висока точність, бокові поверхні після цього шліфують. Сталі для поліпшення, як-от 42CrMo4, поліпшують до зубофрезерування, а після нього можна загартувати СВЧ.
Дискова модульна фреза має профіль однієї западини і вирізає западину за западиною, а заготовку повертає ділильна головка; вона підходить для одиничних деталей. Черв'ячна фреза утворює всі зуби безперервною обкаткою, набагато продуктивніша і дає правильний профіль для будь-якої кількості зубів тим самим інструментом.
60 місяців, з виїздом сервісу до 48 годин будь-де в Румунії і відеопідтримкою з налаштування та програмування.
Максимальний діаметр і модуль деталей, типи зубчастих вінців (прямозубі, косозубі, черв'ячні колеса, шліци), матеріал, річний обсяг і, якщо є, креслення деталей. За ними ми підбираємо верстат і фрези.
Механообробка · шестерні · Pechea, повіт Галац. Поговоріть із нашим інженером про ваш профіль і отримайте персоналізовану пропозицію з обладнанням, підібраним під ваш потік, фінансуванням і планом впровадження.
Зв'яжіться з нашою командою й отримайте персоналізовану пропозицію не пізніше ніж за 24 робочі години.
Конфігурацію, поставлену тут, підібрали під цифри клієнта. Категорії нижче стануть відправною точкою, якщо у вас схожий потік.
Верстат із цього проєкту: шестерні модулем 0,1–3, діаметром до 120 мм.
Переглянути категорію →Категорія каталогу, до якої належить зубофрезерний верстат.
Переглянути категорію →Заготовку шестерні обточують до зубофрезерування.
Переглянути категорію →Пожежник, який став засновником трикотажної фабрики. Інвестиція AFIR понад 100 тис. €. Дві в'язальні машини по 1,5 тонни кожна доставили літаком, щоб встигнути до дедлайну фінансування.
Родина, що повернулася з Італії через 9 років. UV-планшетний принтер 2×3 м, автоматичний різак, лазер, плотер для банерів. Виграшна ніша: плитка й кахель на замовлення.
7 одиниць обладнання за 9 років, ≈ 500 000 € безперервних інвестицій. Абсолютний рекорд UZINEX на волоконному лазері 6 кВт.