1 / 2
Vopsire și echipamente auxiliare
Instalație de sudură sub strat de flux multisârmă pentru virole LAZIRON WH
Cod produs: UZX-940
Diametru recipient
φ2000–12000 mm
Model
LAZIRON WH-(III)-1000-L&R
Dimensiuni echipament
La comandă
Greutate totală
La comandă
AI tot grijă
Manual & mentenanță cu AI
Transport & PIF
Gratuit în toată România
SEAP / SICAP
Eligibil achiziții publice
Fonduri europene
PNRR · POR · Tranziție Justă
Industrii deservite
Aplicații recomandate
Debitare țevi și profile
Fabrici de grinzi sudate
Hale cu pod rulant
Date tehnice
Specificații tehnice
| Model | LAZIRON WH-(III)-1000-L&R |
| Diametru recipient | φ2000–12000 mm |
| Tipuri de rost | U, X, V |
| Poziție de sudare | Orizontală |
| Dimensiuni echipament | La comandă |
| Greutate totală | La comandă |
Despre acest echipament
La virolele cu pereți groși, timpul de sudare se măsoară în ore pe fiecare cusătură, iar un singur arc nu mai ține pasul cu restul fabricii. Sudură sub strat de flux cu mai multe sârme simultan este răspunsul tehnic la această problemă: mai mult metal depus pe trecere, pătrundere mai bună și mai puține treceri.
În fluxul de fabricație, sistemul vine după roluire, asamblarea virolelor și pregătirea rosturilor, și acoperă cu același echipament toate cele patru tipuri de cusături ale unui corp cilindric. Înlocuiește sudura cu un singur fir sau lucrul pe mai multe posturi separate pentru interior și exterior. Dacă rostul în U este frezat în prealabil, sistemul poate lucra cu tehnologia de sudare de înaltă eficiență Lincoln LSO, iar randamentul de depunere crește de mai multe ori. Vedeți și celelalte echipamente auxiliare pentru fabricația de virole și recipiente.
Avantajele sistemului WH de sudură automată multisârmă
• Viteză de sudare și rată de depunere mai mari: mai multe sârme lucrează în același timp, prin sudură multisârmă sub strat de flux (SAW) sau prin procedee TIG/MIG, deci umpleți rosturile adânci cu mai puține treceri.
• Pătrundere mai adâncă: cordoanele pătrund mai bine în pereții groși, ceea ce contează la virolele la care procedura de sudare impune pătrundere completă.
• Patru cusături, un singur sistem: prin rotirea capului de sudură, același echipament face cusătura longitudinală și cea circulară, la exterior și la interior.
• Sudură constantă pe lungimi mari: calitatea rămâne uniformă la componentele lungi sau cu diametru mare, fără variațiile care apar când sudorul obosește sau schimbă poziția.
• Deformații reduse: aportul de căldură pe fiecare sârmă este mai mic, deci materialul se deformează mai puțin, iar virola își păstrează mai bine forma. Asta înseamnă mai puțin timp pierdut ulterior cu recalibrarea sau corectarea ovalității înainte de asamblarea tronsoanelor.
• Mai puțini oameni pe cusături lungi: un singur operator supraveghează capul de sudură, în loc de mai mulți sudori care lucrează în paralel pe aceeași virolă, iar experiența lor rămâne disponibilă pentru reparații și pentru piesele care chiar cer sudură manuală.
• Rosturi U, X și V: sistemul lucrează cu toate cele trei tipuri de rost uzuale la pereți groși, în poziție orizontală; tipul de rost se alege după grosimea peretelui și după procedura de sudare a proiectului.
• Pregătit pentru depunere mare: în combinație cu un rost în U frezat, sistemul poate lucra cu tehnologia Lincoln LSO, iar randamentul de depunere crește de mai multe ori.
Cum funcționează sudura sub strat de flux multisârmă
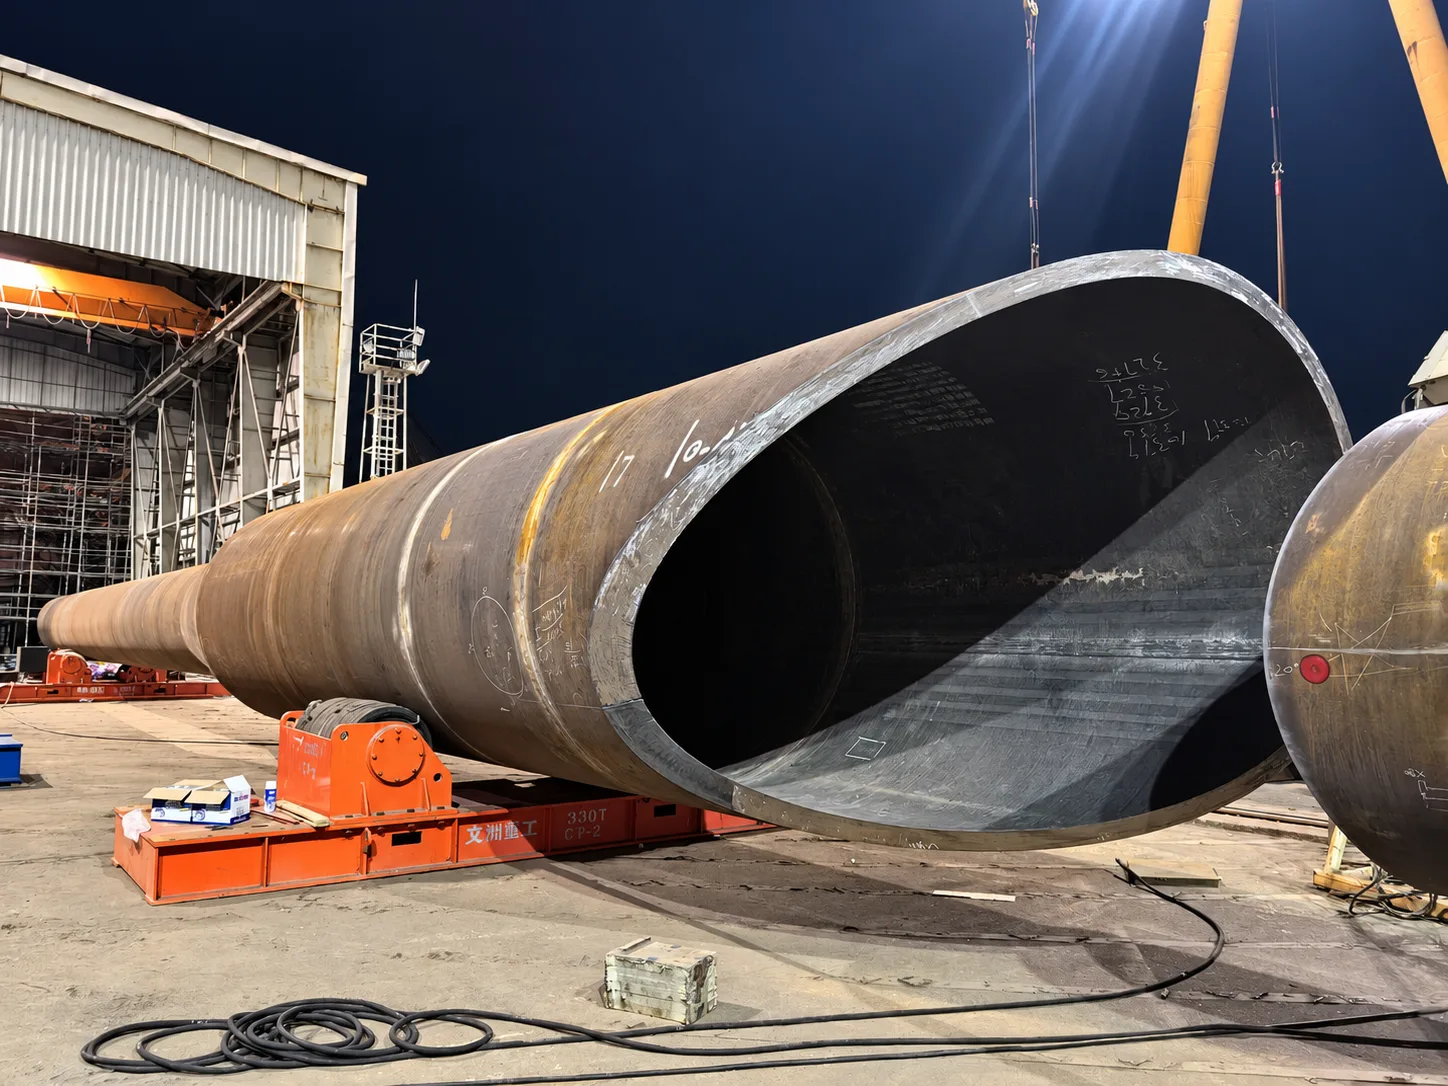
Sudura longitudinală și circulară multisârmă este o tehnologie care crește productivitatea, precizia și pătrunderea în fabricația de construcții metalice mari. Procesul folosește simultan mai multe sârme de sudură pentru cusăturile longitudinale (drepte) și pentru cele circulare (inelare), de aceea se potrivește la recipiente sub presiune, rezervoare, țevi și structuri cilindrice.
La sudura sub strat de flux, arcul electric arde sub un strat de flux granular, care protejează baia de sudură și formează zgura. Când pe același cap lucrează mai multe sârme, fiecare contribuie la umplerea rostului, iar aportul de căldură se împarte între ele. Rezultatul este o depunere mai mare pe trecere și o încălzire mai puțin concentrată a piesei.
Pe sistemul WH, sudura exterioară se execută în poziția de 0°: prin rotirea capului se acoperă atât cusătura longitudinală exterioară, cât și cea circulară exterioară. Sudura interioară se execută în poziția de 180°: prin rotirea capului se acoperă cusătura longitudinală interioară și cea circulară interioară.
În practică, asta înseamnă că nu mai aveți nevoie de posturi separate pentru fiecare tip de cusătură și nici de mutarea virolei de la un echipament la altul. Corpul rămâne pe același dispozitiv de rotire, iar capul de sudură se reconfigurează pentru cusătura următoare. Pentru virole grele, de mai multe tone, fiecare manevră evitată cu podul rulant înseamnă timp câștigat și risc mai mic.
Specificații tehnice: sistem de sudură sub strat de flux WH
| Parametru | Valoare |
|---|---|
| Model | LAZIRON WH-(III)-1000-L&R |
| Diametru recipient | φ2000–12000 mm |
| Tipuri de rost | U, X, V |
| Poziție de sudare | Orizontală |
| Dimensiuni echipament | La comandă |
| Greutate totală | La comandă |
Dimensiunile și greutatea echipamentului se stabilesc în funcție de gama de diametre și de lungimile de virolă din fabrica dumneavoastră. Le definim împreună, pe baza listei de produse, și le includem în oferta personalizată.
Pentru o evaluare corectă avem nevoie de câteva date: diametrul minim și maxim al virolelor, lungimile tipice, grosimile de perete, tipurile de rost din procedurile calificate și echipamentele de rotire pe care le aveți deja. Pe baza lor propunem configurația și verificăm cum se integrează sistemul în hala existentă.
Aplicații: recipiente sub presiune, rezervoare metalice și turbine eoliene
Sistemul WH este gândit pentru fabricile care produc recipiente sub presiune, rezervoare metalice de stocare, țevi de diametru mare și alte structuri cilindrice și conice cu pereți groși. În toate aceste cazuri, cusăturile longitudinale și circulare sunt lungi, rosturile sunt adânci, iar sudura sub strat de flux este procedeul de bază pentru umplere.
Aceeași tehnologie se potrivește și la tronsoanele de turn și la fundațiile pentru turbine eoliene, care sunt tot structuri cilindrice și conice cu pereți groși, sudate longitudinal și circular, cu rosturi adânci pe toată circumferința. Pentru fabricile care lucrează pentru energie, petrochimie sau industria chimică, o linie de virole echipată cu sudură automată multisârmă scurtează timpul pe fiecare corp și face calitatea cusăturii mai previzibilă. Pentru atelierele care livrează recipiente pe bază de proceduri de sudare calificate, parametrii constanți ai unui proces automat ușurează și documentarea fiecărei cusături la recepție.
Sistemul este construit cu componente certificate CE, în linie cu cerințele Directiva Mașini 2006/42/CE. Pentru pregătirea rostului în U înainte de sudură, vedeți mașina LAZIRON NF75 pentru frezarea rosturilor de sudură pe virole.
Fluxul de lucru pe sistemul WH
1. Virola, cu rostul pregătit în U, X sau V, se așază pe dispozitivul de rotire, cu cusătura în poziție orizontală.
2. Pentru cusăturile exterioare, capul de sudură se poziționează la 0°, iar pentru cele interioare la 180°, în interiorul virolei.
3. Prin rotirea capului de sudură se alege tipul de cusătură: longitudinală sau circulară, fără schimbarea echipamentului.
4. Sârmele lucrează simultan sub stratul de flux și umplu rostul cu mai puține treceri decât sudura cu un singur fir.
5. După finalizarea cusăturilor interioare și exterioare, virola trece la control nedistructiv și la etapa următoare de asamblare.
Pentru operatori, sistemul înseamnă mai puțin timp petrecut cu sudura manuală în poziții incomode și mai mult timp în rolul de supraveghere a procesului. Instruirea este inclusă la punerea în funcțiune și se face pe virolele pe care le produceți efectiv. Echipa noastră rămâne alături de dumneavoastră și după punerea în funcțiune, pentru reglaje și pentru primele loturi de producție.
Ce asigură Uzinex
• Livrare, montaj și punere în funcțiune în România, cu instruirea operatorilor pe piesele tale.
• Garanție 60 de luni și service la nivel național, cu intervenție la fața locului în sub 24 de ore.
• Documentație tehnică pentru proiecte cu fonduri europene, PNRR și achiziții publice.
Pe aceeași linie de business, UZINEX livrează și Dispozitiv de răsturnare cu lanț, 10 t / 20 t LAZIRON LFZ, Linie de vopsire automată pentru structuri metalice LAZIRON PT și Mașină de frezare rosturi de sudură pe virole LAZIRON NF75 pentru aplicații cu cerințe punctuale diferite.
Întrebări frecvente despre Instalație de sudură sub strat de flux multisârmă pentru virole LAZIRON WH
Cât costă instalația de sudură sub strat de flux multisârmă pentru virole LAZIRON WH?+
Prețul se stabilește la ofertare, după model și configurație. Pe preț contează mai ales: diametru recipient φ2000–12000 mm.
Ce caracteristici tehnice are LAZIRON WH?+
Model: LAZIRON WH-(III)-1000-L&R; Diametru recipient: φ2000–12000 mm; Tipuri de rost: U, X, V; Poziție de sudare: Orizontală; Cusături: Longitudinale și circulare, interioare și exterioare; Proces: Multisârmă, sub strat de flux (SAW) sau TIG/MIG; Dimensiuni și greutate: La comandă.
Ce diametre de virole acceptă sistemul WH?+
Sudura se execută în poziție orizontală, pe rosturi în U, X sau V. Dimensiunile echipamentului se adaptează gamei dumneavoastră de produse.
Pot folosi și alte procedee de sudare pe sistemul WH?+
Tehnologia multisârmă poate fi aplicată prin sudură sub strat de flux (SAW) sau prin procedee TIG/MIG. Pentru virole cu pereți groși și cusături lungi, SAW multisârmă este varianta cu cea mai mare depunere. Alegem împreună configurația potrivită procedurilor dumneavoastră de sudare, pornind de la grosimile de perete și de la tipurile de rost pe care le folosiți în mod curent.
Ce câștig aduce frezarea prealabilă a rostului?+
Dacă rostul în U este frezat în prealabil cu o mașină de frezat rosturi, sistemul poate lucra cu tehnologia de sudare de înaltă eficiență Lincoln LSO, iar randamentul de depunere crește de mai multe ori.
Este inclus transportul?+
Da, transportul și punerea în funcțiune sunt incluse în prețul de achiziție pe teritoriul României.
Ce garanție oferiți?+
Oferim 60 de luni garanție producător, plus contracte opționale de mentenanță preventivă.
Pot fi achiziționate prin SEAP / SICAP?+
Da, toate echipamentele Uzinex sunt eligibile pentru achiziții publice prin SEAP și SICAP.
Există finanțare disponibilă?+
Da, oferim soluții de leasing și credite prin partenerii noștri financiari, cu aprobare rapidă.
Galerie video
Uzinex la TV,
târguri și pe teren.
Apariții media, demo-uri tehnice și prezentări de la cele mai importante târguri industriale din Europa. Vezi tehnologia noastră în acțiune.
06 / Prezență internațională
Uzinex, grup mondialConectăm operațiuni industriale între Europa, Asia, Orientul Mijlociu
și America de Nord.
UZX · GLOBAL NETWORK5 NODES · ONLINE
HQ · CENTRAL
România
Iași
Companie
Uzinex HQ
Contact
Sorin Baciu
Email
sorin.baciu@uzinex.ro
Telefon
+40 769 081 081
Toate locațiile
Studii de caz
Cazuri de succes remarcabile.
Produse și servicii care au câștigat aprecierea și încrederea clienților din industrie.
FUTURE ENERGY GROUP
Atelier fotovoltaic care a învățat să sudeze în 2 ore
cu un aparat laser 3-in-1 (sudură + curățare + debitare) și o decizie inteligentă de capital
01 / 05
Produse similare
Vezi toate Vopsire și echipamente auxiliare →
Linie de vopsire automată pentru structuri metalice LAZIRON PT
Dispozitiv de răsturnare cu lanț, 10 t / 20 t LAZIRON LFZ
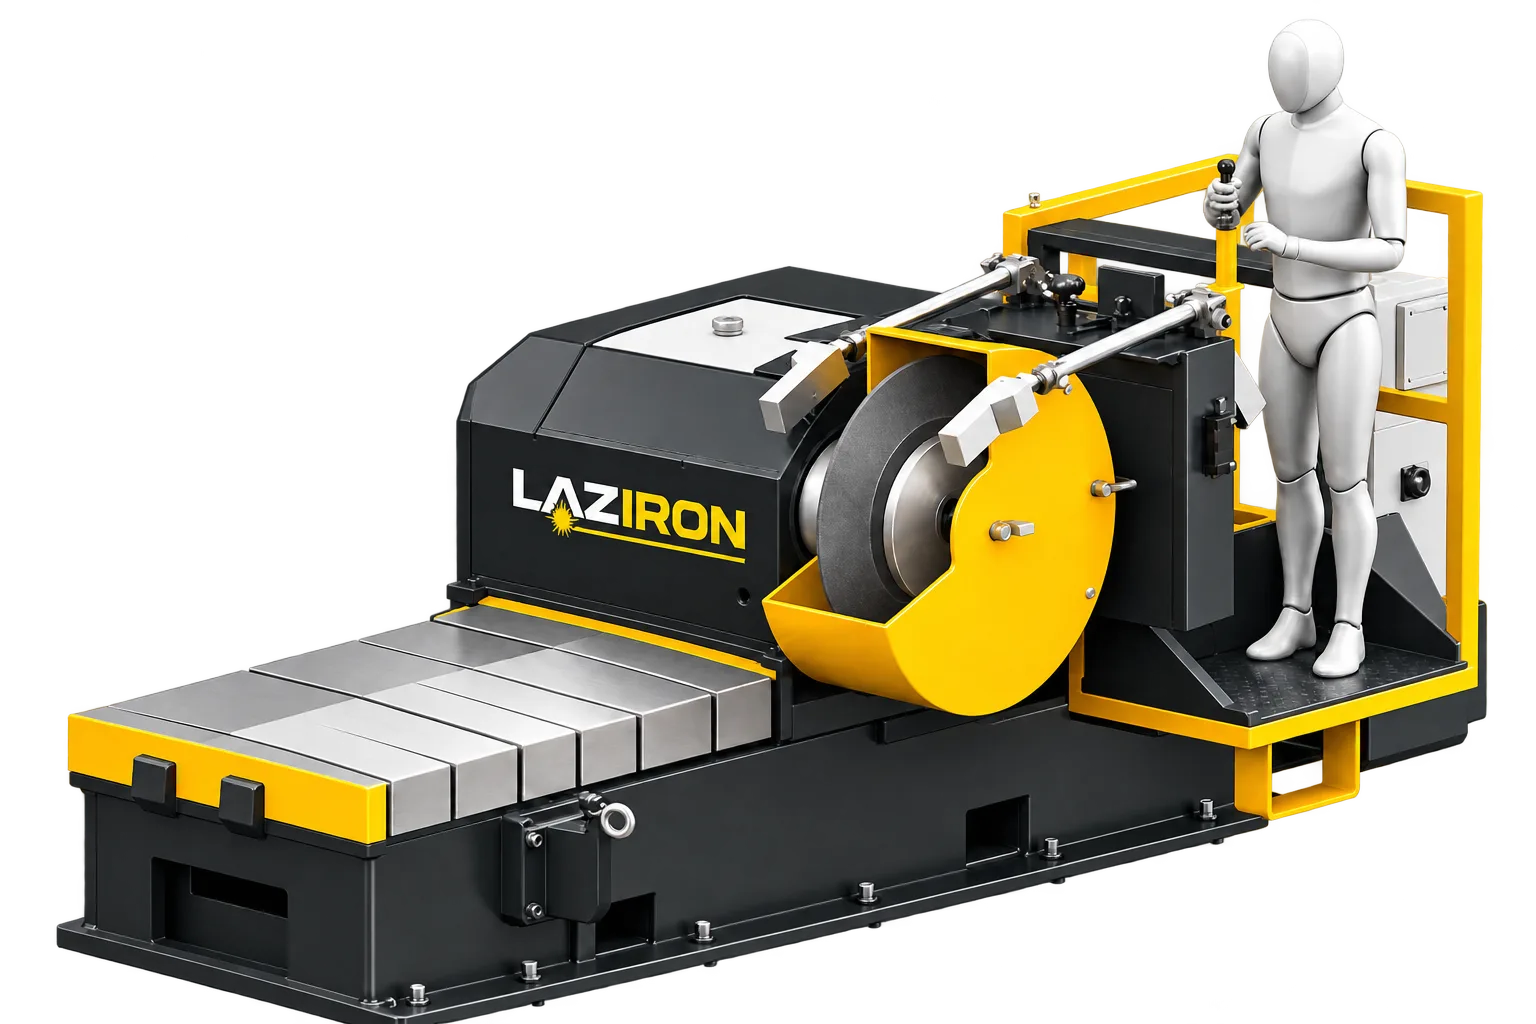
Mașină de frezare rosturi de sudură pe virole LAZIRON NF75
Explorează Utilaje pentru structuri metalice:Debitare și găurire grinziDebitare CNC țevi mariFabricare grinzi H și chesonUtilaje nervuri U pentru poduriVopsire și echipamente auxiliaretoată categoria →
Fabrica din jurul utilajului:proiectare hale industrialeflux tehnologicHG 486/2026 industria prelucrătoareautorizația de construire
Referințe
Spun ei,
nu noi.
12 citate din 6 interviuri video
Peste 100 de companii din producție, logistică și industrie au ales Uzinex ca partener strategic.
Toate referințele→Companii care au ales Uzinex
Interviu video
„Facem activitate de confecții metalice din inox dedicate pentru bucătării de restaurante. Echipamentele de la Uzinex au fost o schimbare radicală: modernizare, creșterea producției și a calității.”
Interviu video
„Eu habar n-aveam, eram cu totul afon. Și ați început să-mi explicați. Mi-ați spus ce tehnologii să aleg, ce ambalaje să produc, ce ar funcționa mai bine pe piață.”
Interviu video
„Folosim un singur om care poate să opereze 3-4 mașini. Înainte aveam 3-4 oameni ca să facem același lucru.”
Interviu video
„Avem multiple probleme în a face structuri speciale care deservesc sistemelor noastre, iar soluția de aparat de sudură laser ne-a ajutat extrem de mult.”
Interviu video
„Sudura laser pe inox e altceva, e cu totul altceva. Calitatea aparatelor e indubitabilă, mostrele spun totul.”
Interviu video
„În cazul Uzinex, m-am simțit foarte bine protejat de asistența pe care au făcut-o. Atunci când stai cu un schimb întreg blocat și ai nevoie de cineva care să-ți răspundă rapid, contează enorm.”
Interviu video
„Dovada că totul a fost bine e că acum funcționează echipamentele. Avem o experiență de peste trei ani fără probleme. Sau când au fost chestiuni, au fost susținere. Suntem mulțumiți de colaborare.”
Interviu video
„Pot să fac și 5 cutii la o persoană, pot să fac și 10 cutii. Ceea ce alte firme nu pot să facă. Adică ei ar trebui să schimbe matrițe, să pună o întreagă istorie de 12 ore.”
Interviu video
„Indiferent că am sunat la 2 dimineața sau la 9 dimineața, problemele s-au rezolvat. Suntem mulțumiți și vom mai colabora.”
Interviu video
„O colaborare bună, lină. Întotdeauna am avut parte de suport și de ajutor.”
Interviu video
„Suntem în topul producătorilor din România pe acest produs. Nu m-aș fi gândit la asta când porneam, dar lucrurile s-au așezat.”
Interviu video
„Cu prețul și raportul calității, au fost cel mai bun preț și cea mai bună calitate de pe piață. Ne-am înțeles bine și suntem mulțumiți.”
07 / Noutăți & comunicări
Ultimele articole,
comunicate și studii.
Perspectivă editorială asupra integrării industriale, finanțărilor europene și tendințelor din automatizare și apărare.
Articol
Octombrie 2026
8 min
Roți dințate: tipuri, modul, materiale și cum se fabrică
Ghid practic despre roți dințate: tipurile de roți și angrenaje, modulul și diametrele, profilul evolventic, materialele, procedeele de fabricare și ce măsori când înlocuiești o roată dințată uzată.
Citește articolul→
Articol
Octombrie 2026
7 min
Angrenaj melcat: cum funcționează roata melcată și șurubul melc
Cum funcționează angrenajul melcat: raportul de transmisie, formulele melcului și ale roții melcate, autoblocarea, randamentul reductorului melcat, materialele și cum se danturează roata melcată.
Citește articolul→
Articol
Octombrie 2026
7 min
42CrMo4, 16MnCr5 sau C45: ce oțel alegi pentru roți dințate
Comparație între oțelurile 42CrMo4, 16MnCr5, 20MnCr5 și C45 pentru roți dințate: compoziție, echivalențe AISI, tratamente termice (îmbunătățire, cementare, călire prin inducție), durități și ordinea operațiilor.
Citește articolul→
Articol
Octombrie 2026
6 min
Arbore canelat: tipuri de caneluri, standarde și prelucrare
Ce este un arbore canelat, tipurile de caneluri (dreptunghiulare ISO 14, evolventice DIN 5480 și ISO 4156, triunghiulare DIN 5481), canelurile prizei de putere ISO 500, centrarea butucului și prelucrarea.
Citește articolul→
De ce Uzinex
Partenerul tău tehnic,de la livrare la mentenanță.
Soluții industriale alese pentru performanță, fiabilitate și integrare eficientă în fluxul de lucru.
01→
Transport gratuit
Livrare națională inclusă în prețul de achiziție pentru toate echipamentele.
02→
Suport expert
Echipă de ingineri pentru consultanță tehnică pre și post vânzare.
03→
Finanțare flexibilă
Soluții de leasing și credite prin partenerii financiari Uzinex.
04→
Garanție extinsă
60 luni standard + contracte opționale de mentenanță preventivă.