1 / 2
Debitare și găurire grinzi
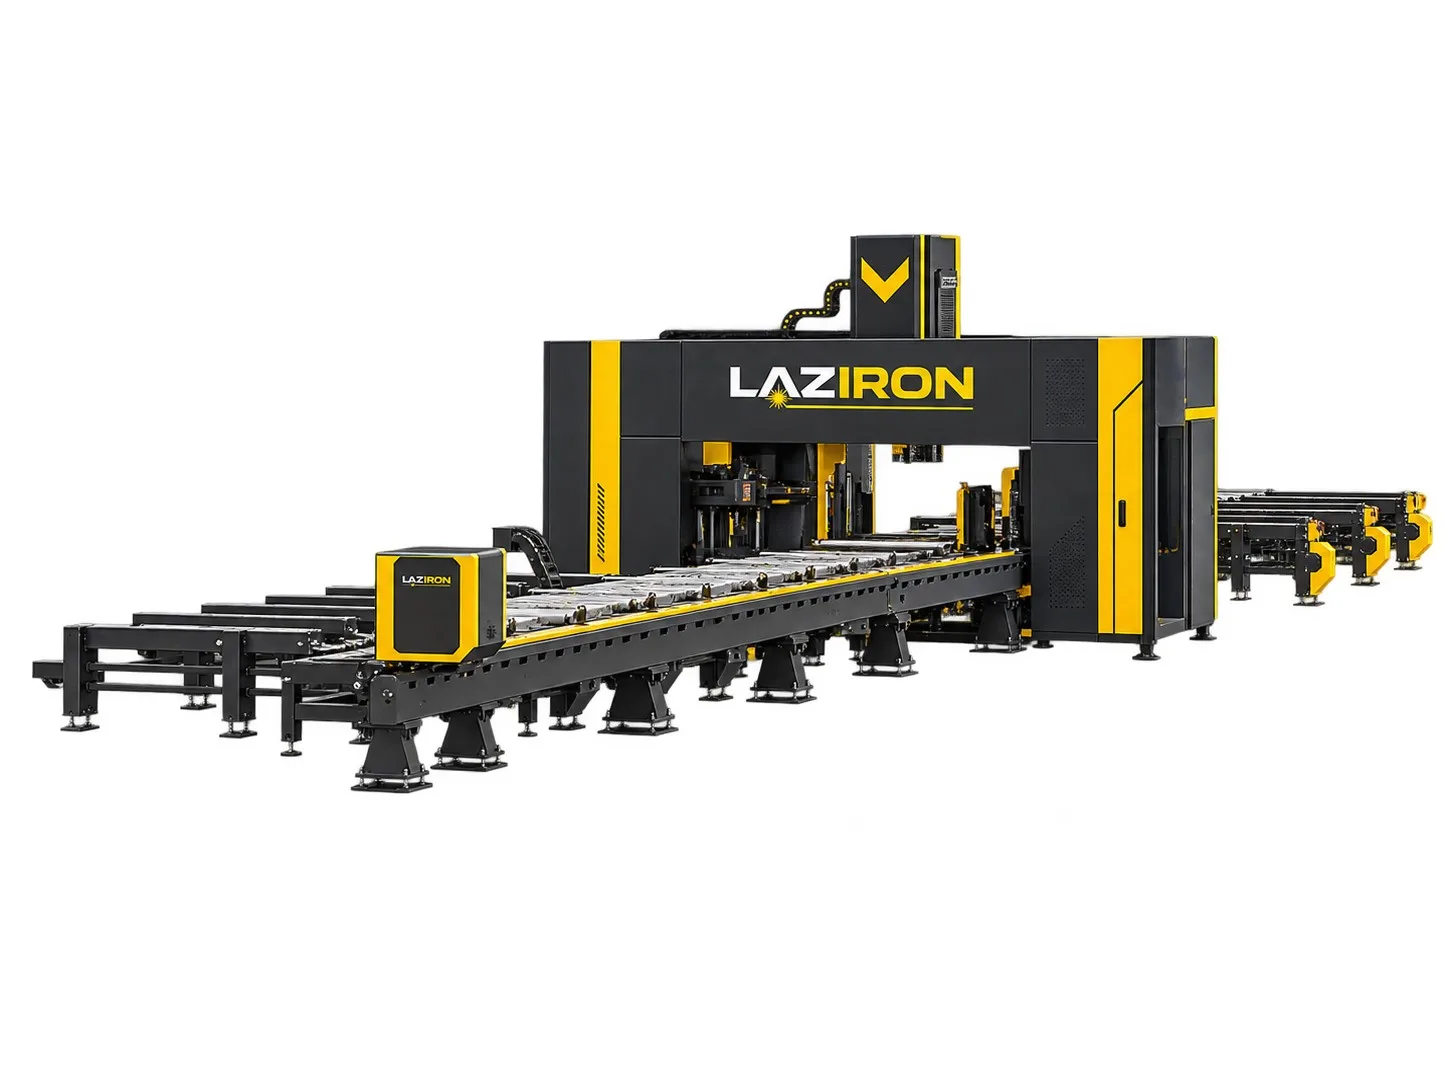
Linie de debitare laser grinzi H și profile LAZIRON XHJG
Cod produs: UZX-915
Precizie de tăiere
±0,05 mm
Putere laser
20 kW (20000 W)
Dimensiuni echipament
30 m × 10 m × 5 m
Lățime talpă
100–600 mm
AI tot grijă
Manual & mentenanță cu AI
Transport & PIF
Gratuit în toată România
SEAP / SICAP
Eligibil achiziții publice
Fonduri europene
PNRR · POR · Tranziție Justă
Industrii deservite
Aplicații recomandate
Debitare laser
Hale și construcții metalice
Industria auto
Date tehnice
Specificații tehnice
| Model | LAZIRON XHJG-1250 |
| Lățime talpă | 100–600 mm |
| Înălțime inimă | 200–1250 mm |
| Înălțime piesă | 150–1250 mm |
| Metodă de tăiere | Laser cu fibră |
| Grosime de tăiere (cu străpungere) | 1–30 mm |
| Tăiere teșită | ±45° |
| Sarcină maximă | 5000 kg |
| Precizie de tăiere | ±0,05 mm |
| Putere laser | 20 kW (20000 W) |
| Dimensiuni echipament | 30 m × 10 m × 5 m |
Despre acest echipament
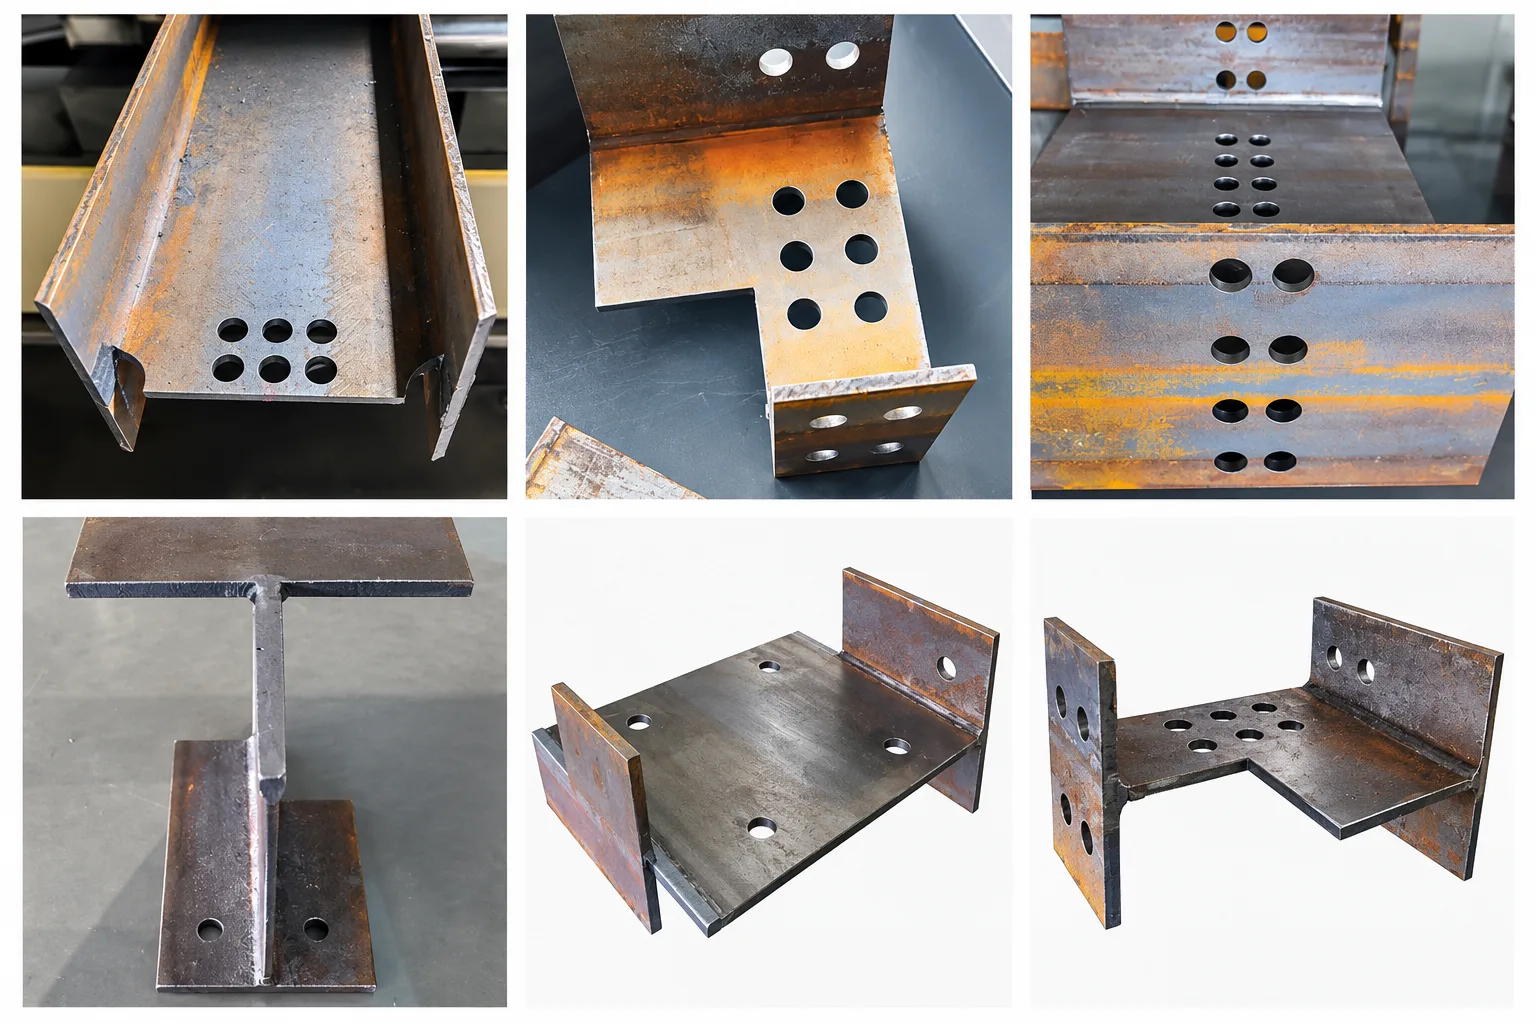
Linia LAZIRON XHJG-1250 face debitare laser grinzi H, grinzi I și profile U într-un flux automatizat, cu o sursă laser cu fibră de 20 kW. Pentru o firmă de structuri metalice, problema nu e doar tăierea la lungime: fiecare grindă metalică mai are nevoie de găuri pentru șuruburi, decupări de colț, decupări de capăt, teșituri pentru sudură și marcaj. Pe XHJG toate aceste operații se fac pe aceeași mașină, într-o singură trecere, pe profile cu talpa de 100–600 mm și inima de 200–1250 mm, cu precizie de tăiere de ±0,05 mm.
În hală, linia ia locul unui lanț întreg de utilaje: fierăstrăul de debitat, mașina de găurit, postul de trasare, decuparea capetelor și teșirea manuală. Grinda intră o singură dată și iese gata de asamblare, iar fișierele vin direct din modelul 3D Tekla. Integrată în linia de producție, mașina lucrează continuu, fără întreruperi între operații. Pentru alte utilaje de prelucrare a profilelor grele, vezi categoria debitare și găurire grinzi.
Diferența se simte cel mai bine la proiectele mari, unde aceeași hală are sute de grinzi cu găuri și decupări diferite. În loc să muți fiecare profil între patru sau cinci posturi, cu trasare și verificări la fiecare pas, debitarea laser grinzi H le rezolvă pe toate dintr-un singur program.
Avantajele liniei de debitare laser pentru profil H, I și U
• Toate operațiile într-o singură trecere: debitare la lungime, găuri pentru șuruburi, decupări de colț (rat holes), decupări de capăt, teșire și marcare. Piesa nu se mai mută între posturi, deci nu se mai acumulează erori de repoziționare.
• O mașină în loc de mai multe: ferăstrăul, mașina de găurit și postul de trasare se înlocuiesc cu un singur echipament. Ai mai puțin spațiu ocupat, mai puțini operatori pe flux și un singur punct de mentenanță.
• Fișiere direct din Tekla: linia preia modelele 3D de structuri metalice din Tekla. Proiectantul exportă, mașina taie, fără retrasarea manuală a fiecărei găuri.
• Teșire ±45° pentru sudură: marginile se pregătesc direct pe mașină, în aceeași trecere cu debitarea. Rosturile ies uniforme, iar sudura pornește fără polizare prealabilă.
• Precizie de tăiere de ±0,05 mm: găurile și decupările ies la cotă, deci îmbinările cu șuruburi se montează pe șantier fără alezări și fără ajustări cu flacăra.
• Gamă largă de profile: talpă de 100–600 mm, inimă de 200–1250 mm și înălțime de piesă de 150–1250 mm, pentru profil H, profil HEA, grinzi I și profile U uzuale în construcții.
• Lucru continuu, pierderi minime: sursa laser de 20 kW taie curat, pe grosimi de 1–30 mm cu străpungere, iar materialul se folosește cu pierderi minime.
• Construcție robustă: structura asigură stabilitate și durabilitate, iar sistemul de comandă permite reglaje precise pentru grosimi și cerințe de tăiere diferite.
Pe scurt, debitare laser grinzi H pe o linie dedicată înseamnă mai puține manipulări cu podul rulant, mai puține posturi de lucru de coordonat și o singură sursă de cote pentru toată structura. Pentru atelierele care lucrează azi cu fierăstrău, trasare cu creta și găurire cu talpă magnetică, saltul se vede atât în productivitate, cât și în numărul de reclamații de la montaj, pentru că piesele nu mai depind de atenția fiecărui operator la fiecare cotă.
Specificații tehnice pentru debitare laser grinzi H: LAZIRON XHJG-1250
| Parametru | Valoare |
|---|---|
| Model | LAZIRON XHJG-1250 |
| Lățime talpă | 100–600 mm |
| Înălțime inimă | 200–1250 mm |
| Înălțime piesă | 150–1250 mm |
| Metodă de tăiere | Laser cu fibră |
| Grosime de tăiere (cu străpungere) | 1–30 mm |
| Tăiere teșită | ±45° |
| Sarcină maximă | 5000 kg |
| Precizie de tăiere | ±0,05 mm |
| Putere laser | 20 kW (20000 W) |
| Dimensiuni echipament | 30 m × 10 m × 5 m |
Aplicații: debitare profile metalice pentru structuri, construcții și industrie
Clientul tipic al liniei XHJG este firma de structuri metalice care produce hale industriale, depozite logistice, clădiri multietajate cu schelet din oțel sau structuri pentru poduri. În toate aceste proiecte, fiecare grindă metalică are găuri de prindere, decupări pentru îmbinări și capete pregătite pentru sudură. Cu debitare laser grinzi H în aceeași hală, ciclul de la proiectul Tekla la grinda gata de montaj se scurtează vizibil, iar calendarul de șantier nu mai depinde de un subcontractor.
Linia se folosește și în producția de serie a profilelor din oțel pentru industria auto și pentru atelierele de prelucrare a metalelor, oriunde contează eficiența, consecvența și calitatea debitării. Pentru prestatorii de servicii, debitare profile metalice cu găuri și teșituri incluse înseamnă comenzi cu valoare mai mare decât simpla tăiere la lungime. Comparativ cu debitare CNC cu fierăstrăul urmată de găurire separată, toate cotele vin din același program.
Echipamentul are componente certificate CE, în linie cu cerințele din Directiva Mașini 2006/42/CE. Dacă vrei să faci același tip de debitare laser metal și pe tablă, vezi și mașina portal LMJG pentru tablă și profile, iar pentru găurire pe trei axe, mașina CNC 3D de găurit grinzi H.
Pentru fabricile de construcții metalice din jurul marilor șantiere, unde termenele de livrare sunt strânse și loturile variază de la o săptămână la alta, debitare laser grinzi H în regie proprie elimină timpii morți dintre comandă și livrare. Aceeași linie poate lucra o zi la grinzile principale ale unei hale și a doua zi la profilele U pentru panele și contravântuiri, doar prin schimbarea programului.
Cum funcționează linia XHJG
Fluxul de debitare laser grinzi H pe XHJG pornește din biroul de proiectare și se încheie la zona de asamblare:
1. Exportul din Tekla: proiectantul exportă modelul 3D al structurii, cu toate găurile, decupările și teșiturile fiecărei grinzi.
2. Încărcarea profilului: grinda H sau I ori profilul U se așază pe linie, în limita sarcinii maxime de 5000 kg.
3. Debitare și găurire: laserul cu fibră de 20 kW taie la lungime și execută găurile pentru șuruburi și decupările de colț, pe grosimi de 1–30 mm.
4. Teșire și decupări de capăt: capul se înclină până la ±45° și pregătește rosturile de sudură în aceeași trecere.
5. Marcare: piesa primește marcajul de identificare, util la asamblare și pe șantier.
6. Descărcarea: grinda iese gata de asamblare, fără să mai treacă prin alte utilaje.
Pentru că toate cotele vin din modelul 3D, o modificare de proiect se rezolvă în birou, prin reexportul fișierului, nu prin retrasarea grinzilor deja aduse în hală. Operatorul se concentrează pe alimentarea liniei și pe controlul vizual al pieselor, nu pe măsurători repetate cu ruleta. Instruirea inclusă la punerea în funcțiune acoperă exact acest flux, de la importul fișierelor până la descărcarea grinzilor marcate, astfel încât echipa ta să lucreze singură de la primele comenzi.
Ce asigură Uzinex
• Livrare, montaj și punere în funcțiune în România, cu instruirea operatorilor pe piesele tale.
• Garanție 60 de luni și service la nivel național, cu intervenție la fața locului în sub 24 de ore.
• Documentație tehnică pentru proiecte cu fonduri europene, PNRR și achiziții publice.
Alternativele tehnice pentru acest tip de operație includ Centru CNC de debitare plasmă grinzi H LAZIRON XHQ, Mașină de debitare laser tablă și profile LAZIRON LMJG și Mașină de găurit grinzi CNC 3D pentru profil H LAZIRON SKJ.
Întrebări frecvente despre Linie de debitare laser grinzi H și profile LAZIRON XHJG
Cât costă linia de debitare laser grinzi H și profile LAZIRON XHJG?+
Prețul se stabilește la ofertare, după model și configurație. Pe preț contează mai ales: lățime talpă 100–600 mm, înălțime inimă 200–1250 mm, grosime de străpungere 1–30 mm.
Ce dimensiuni de profil acceptă linia XHJG-1250?+
Linia lucrează cu profile cu talpa de 100–600 mm, inima de 200–1250 mm și înălțimea piesei de 150–1250 mm. Sarcina maximă este de 5000 kg, iar grosimea de tăiere cu străpungere este de 1–30 mm. Acoperă profil H, profil HEA, grinzi I și profile U din această gamă.
Ce operații înlocuiește o linie de debitare laser grinzi H?+
Debitarea la lungime, găurile pentru șuruburi, decupările de colț, decupările de capăt, teșirea și marcarea se fac pe aceeași mașină. Practic, înlocuiește fierăstrăul, mașina de găurit, trasarea manuală și teșirea separată.
Pot lucra direct cu fișierele din Tekla?+
Da. Linia acceptă fișierele de modelare 3D pentru structuri metalice din Tekla, deci geometria din proiect ajunge direct pe mașină, fără retrasare.
De ce costă mai puțin decât o linie de la un brand european?+
Plătești tehnologia, nu numele. Dacă găsești aceeași linie mai ieftin, primești o reducere suplimentară de 5–10%.
Este inclus transportul?+
Da, transportul și punerea în funcțiune sunt incluse în prețul de achiziție pe teritoriul României.
Ce garanție oferiți?+
Oferim 60 de luni garanție producător, plus contracte opționale de mentenanță preventivă.
Pot fi achiziționate prin SEAP / SICAP?+
Da, toate echipamentele Uzinex sunt eligibile pentru achiziții publice prin SEAP și SICAP.
Există finanțare disponibilă?+
Da, oferim soluții de leasing și credite prin partenerii noștri financiari, cu aprobare rapidă.
Galerie video
Uzinex la TV,
târguri și pe teren.
Apariții media, demo-uri tehnice și prezentări de la cele mai importante târguri industriale din Europa. Vezi tehnologia noastră în acțiune.
06 / Prezență internațională
Uzinex, grup mondialConectăm operațiuni industriale între Europa, Asia, Orientul Mijlociu
și America de Nord.
UZX · GLOBAL NETWORK5 NODES · ONLINE
HQ · CENTRAL
România
Iași
Companie
Uzinex HQ
Contact
Sorin Baciu
Email
sorin.baciu@uzinex.ro
Telefon
+40 769 081 081
Toate locațiile
Studii de caz
Cazuri de succes remarcabile.
Produse și servicii care au câștigat aprecierea și încrederea clienților din industrie.
FUTURE ENERGY GROUP
Atelier fotovoltaic care a învățat să sudeze în 2 ore
cu un aparat laser 3-in-1 (sudură + curățare + debitare) și o decizie inteligentă de capital
01 / 05
Produse similare
Vezi toate Debitare și găurire grinzi →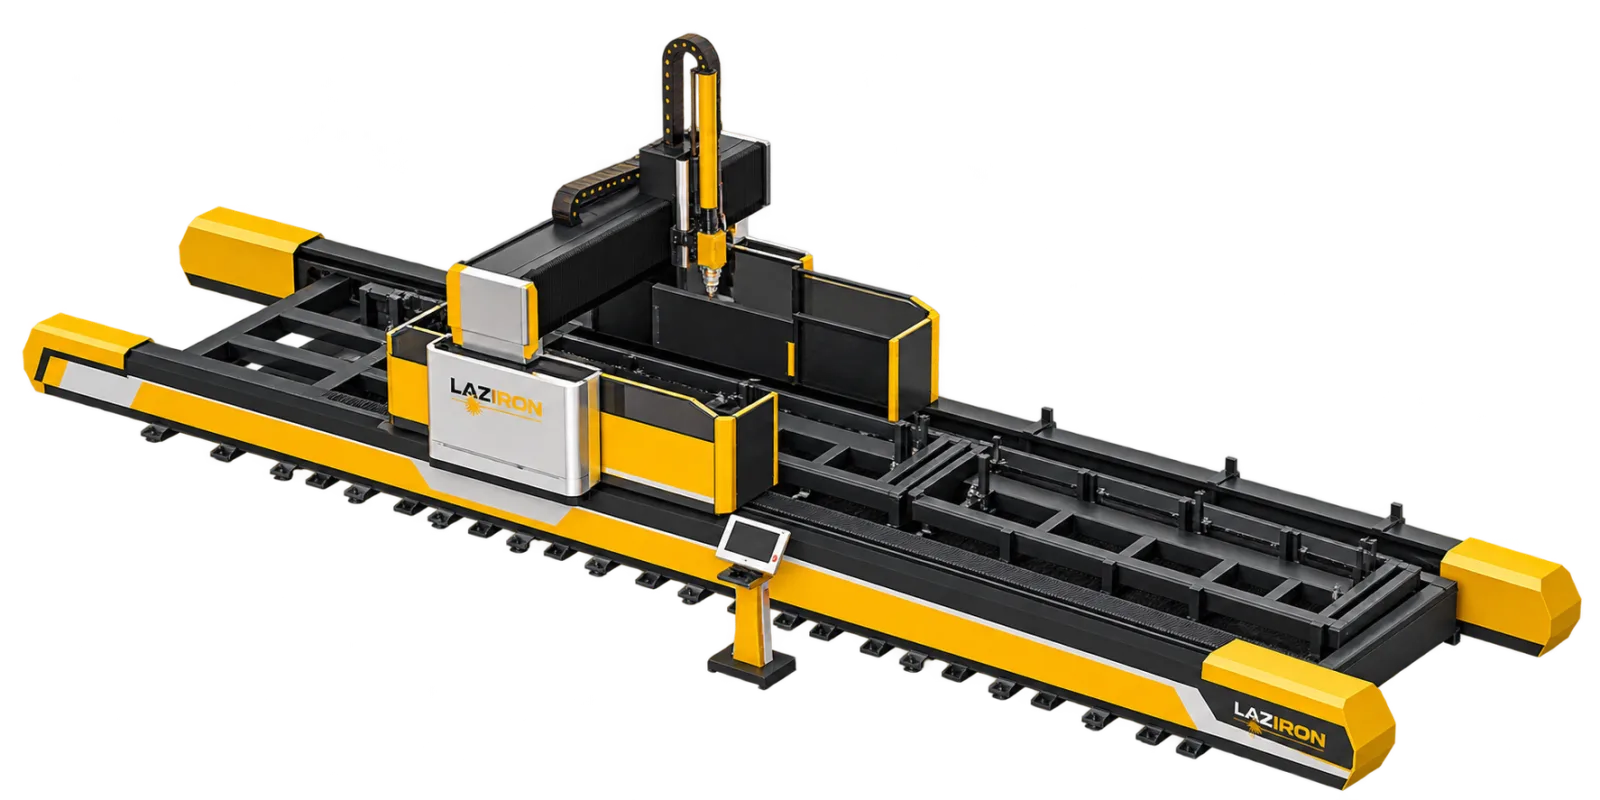
Mașină de debitare laser tablă și profile LAZIRON LMJG
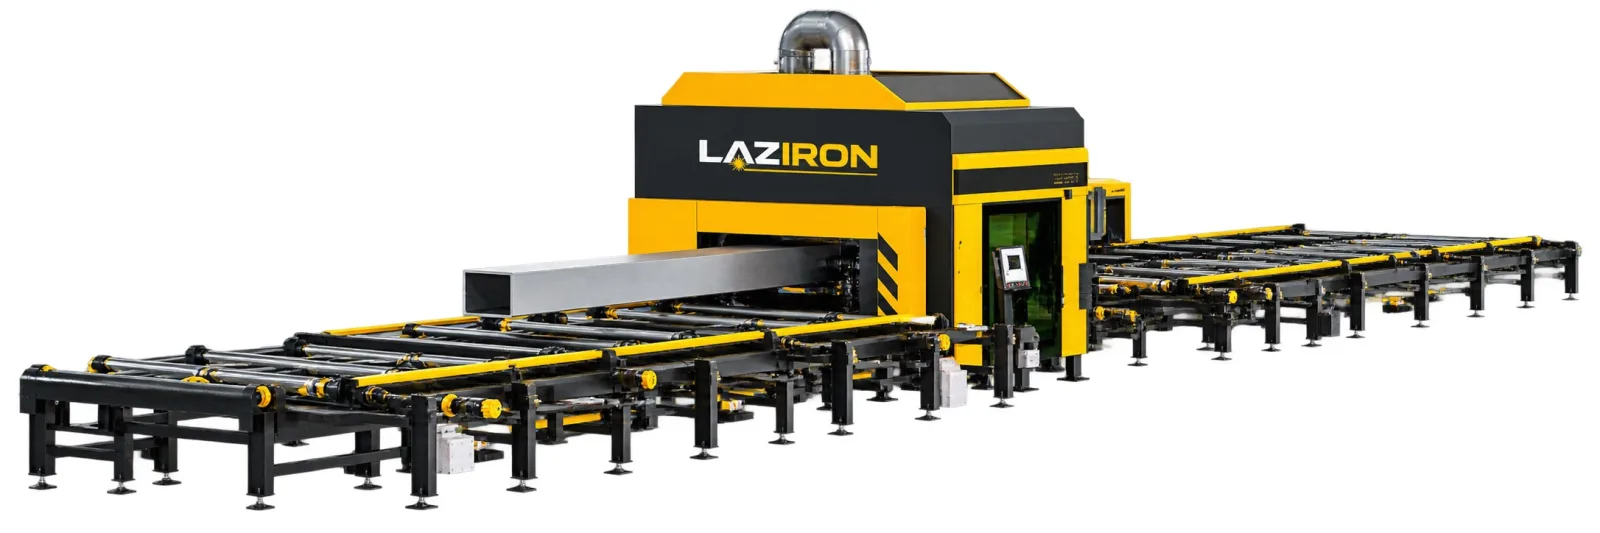
Centru CNC de debitare plasmă grinzi H LAZIRON XHQ
Mașină de găurit grinzi CNC 3D pentru profil H LAZIRON SKJ
Explorează Utilaje pentru structuri metalice:Debitare și găurire grinziDebitare CNC țevi mariFabricare grinzi H și chesonUtilaje nervuri U pentru poduriVopsire și echipamente auxiliaretoată categoria →
Fabrica din jurul utilajului:proiectare hale industrialeflux tehnologicHG 486/2026 industria prelucrătoareautorizația de construire
Referințe
Spun ei,
nu noi.
12 citate din 6 interviuri video
Peste 100 de companii din producție, logistică și industrie au ales Uzinex ca partener strategic.
Toate referințele→Companii care au ales Uzinex
Interviu video
„Facem activitate de confecții metalice din inox dedicate pentru bucătării de restaurante. Echipamentele de la Uzinex au fost o schimbare radicală: modernizare, creșterea producției și a calității.”
Interviu video
„Eu habar n-aveam, eram cu totul afon. Și ați început să-mi explicați. Mi-ați spus ce tehnologii să aleg, ce ambalaje să produc, ce ar funcționa mai bine pe piață.”
Interviu video
„Folosim un singur om care poate să opereze 3-4 mașini. Înainte aveam 3-4 oameni ca să facem același lucru.”
Interviu video
„Avem multiple probleme în a face structuri speciale care deservesc sistemelor noastre, iar soluția de aparat de sudură laser ne-a ajutat extrem de mult.”
Interviu video
„Sudura laser pe inox e altceva, e cu totul altceva. Calitatea aparatelor e indubitabilă, mostrele spun totul.”
Interviu video
„În cazul Uzinex, m-am simțit foarte bine protejat de asistența pe care au făcut-o. Atunci când stai cu un schimb întreg blocat și ai nevoie de cineva care să-ți răspundă rapid, contează enorm.”
Interviu video
„Dovada că totul a fost bine e că acum funcționează echipamentele. Avem o experiență de peste trei ani fără probleme. Sau când au fost chestiuni, au fost susținere. Suntem mulțumiți de colaborare.”
Interviu video
„Pot să fac și 5 cutii la o persoană, pot să fac și 10 cutii. Ceea ce alte firme nu pot să facă. Adică ei ar trebui să schimbe matrițe, să pună o întreagă istorie de 12 ore.”
Interviu video
„Indiferent că am sunat la 2 dimineața sau la 9 dimineața, problemele s-au rezolvat. Suntem mulțumiți și vom mai colabora.”
Interviu video
„O colaborare bună, lină. Întotdeauna am avut parte de suport și de ajutor.”
Interviu video
„Suntem în topul producătorilor din România pe acest produs. Nu m-aș fi gândit la asta când porneam, dar lucrurile s-au așezat.”
Interviu video
„Cu prețul și raportul calității, au fost cel mai bun preț și cea mai bună calitate de pe piață. Ne-am înțeles bine și suntem mulțumiți.”
07 / Noutăți & comunicări
Ultimele articole,
comunicate și studii.
Perspectivă editorială asupra integrării industriale, finanțărilor europene și tendințelor din automatizare și apărare.
Articol
Octombrie 2026
8 min
Roți dințate: tipuri, modul, materiale și cum se fabrică
Ghid practic despre roți dințate: tipurile de roți și angrenaje, modulul și diametrele, profilul evolventic, materialele, procedeele de fabricare și ce măsori când înlocuiești o roată dințată uzată.
Citește articolul→
Articol
Octombrie 2026
7 min
Angrenaj melcat: cum funcționează roata melcată și șurubul melc
Cum funcționează angrenajul melcat: raportul de transmisie, formulele melcului și ale roții melcate, autoblocarea, randamentul reductorului melcat, materialele și cum se danturează roata melcată.
Citește articolul→
Articol
Octombrie 2026
7 min
42CrMo4, 16MnCr5 sau C45: ce oțel alegi pentru roți dințate
Comparație între oțelurile 42CrMo4, 16MnCr5, 20MnCr5 și C45 pentru roți dințate: compoziție, echivalențe AISI, tratamente termice (îmbunătățire, cementare, călire prin inducție), durități și ordinea operațiilor.
Citește articolul→
Articol
Octombrie 2026
6 min
Arbore canelat: tipuri de caneluri, standarde și prelucrare
Ce este un arbore canelat, tipurile de caneluri (dreptunghiulare ISO 14, evolventice DIN 5480 și ISO 4156, triunghiulare DIN 5481), canelurile prizei de putere ISO 500, centrarea butucului și prelucrarea.
Citește articolul→
De ce Uzinex
Partenerul tău tehnic,de la livrare la mentenanță.
Soluții industriale alese pentru performanță, fiabilitate și integrare eficientă în fluxul de lucru.
01→
Transport gratuit
Livrare națională inclusă în prețul de achiziție pentru toate echipamentele.
02→
Suport expert
Echipă de ingineri pentru consultanță tehnică pre și post vânzare.
03→
Finanțare flexibilă
Soluții de leasing și credite prin partenerii financiari Uzinex.
04→
Garanție extinsă
60 luni standard + contracte opționale de mentenanță preventivă.