Fabricare grinzi H și cheson
Mașină 3 în 1 pentru grinzi H, asamblare, sudare și îndreptare LAZIRON PHJ
Cod produs: UZX-923
Dimensiune echipament
aprox. 27 m
Lățime talpă
200–600 mm
Model
LAZIRON PHJ-0618
AI tot grijă
Manual & mentenanță cu AI
Transport & PIF
Gratuit în toată România
SEAP / SICAP
Eligibil achiziții publice
Fonduri europene
PNRR · POR · Tranziție Justă
Industrii deservite
Aplicații recomandate
Hale și construcții metalice
Producție de serie
Hale cu pod rulant
Date tehnice
Specificații tehnice
| Model | LAZIRON PHJ-0618 |
| Lățime talpă | 200–600 mm |
| Grosime talpă | 6–20 mm |
| Înălțime inimă | 200–1800 mm |
| Grosime inimă | 6–16 mm |
| Lungime piesă | 4–15 m |
| Aparat de sudură sub strat de flux | Zhenzhong / Aotai |
| Viteză de sudare | 300–1500 mm/min |
| Dimensiune echipament | aprox. 27 m |
Despre acest echipament
O mașină grinzi H 3 în 1 răspunde unei întrebări pe care și-o pune orice producător de structuri metalice ușoare: cum faci grinzi sudate în serie fără o linie lungă, cu trei utilaje și multă manipulare cu macaraua? LAZIRON PHJ reunește asamblarea, sudarea sub strat de flux și îndreptarea pe un singur utilaj. Lucrează grinzi H, I și T cu inimă de 200–1800 mm, tălpi de 200–600 mm și lungimi de 4–15 m, iar pentru exploatare sunt suficienți 1–2 operatori.
Într-o fabrică clasică, grinda trece pe trei posturi: masa de asamblare și prindere, mașina de sudură, apoi mașina de îndreptare a tălpilor. Între ele, piesa se ridică, se întoarce și se mută de mai multe ori. PHJ înlocuiește acest traseu: centrarea la asamblare și corecția deformațiilor se fac în același timp cu sudarea, într-o singură trecere. Se așază imediat după debitarea tablei în fâșii și înaintea găuririi și vopsirii. Vezi toată gama de utilaje pentru fabricarea grinzilor H și cheson.
Mașina grinzi H 3 în 1: avantaje pentru construcții metalice
• Trei funcții, un singur utilaj: asamblarea, sudarea și îndreptarea se fac pe aceeași mașină. Nu mai cumperi, nu mai întreții și nu mai așezi în hală trei echipamente separate.
• 1–2 operatori pentru tot procesul: panoul de comandă este clar și poate fi folosit de o singură persoană. Față de o linie obișnuită de grinzi H, numărul de oameni scade mult.
• Sudare simetrică pe ambele părți: sudura sub strat de flux se face bilateral și simetric, iar corecția la cald și formarea dintr-o singură trecere țin grinda dreaptă de la început.
• Eficiență cu 30% mai mare: față de echipamentele tradiționale, mai puține operații de ridicare și manipulare înseamnă mai multe grinzi pe schimb.
• Centrare automată și sincronă: strângerea și centrarea tălpilor și a inimii se fac sincron, deci profilul H iese simetric fără reglaje manuale de la o piesă la alta.
• Stabilitate la sudare: componentele de bază sunt piese turnate, iar rolele prelucrate precis previn vibrațiile în timpul sudării. Tehnologia este matură, cu rată redusă de defecte.
• Spațiu economisit în hală: întregul utilaj are aproximativ 27 m lungime și ocupă mai puțin decât o linie cu trei posturi separate.
• Consum redus de energie: construcția integrată elimină transportul între posturi și funcționarea în gol a mai multor mașini.
Pentru o fabrică de construcții metalice, aceste avantaje se adună într-un singur rezultat: costul pe metru de grindă sudată scade, pentru că plătești mai puțină manoperă, mai puține utilaje și mai puțin spațiu de hală.
Contează și ce nu se vede în fișa tehnică. Rolele prelucrate precis, batiul din piese turnate și centrarea sincronă fac ca prima grindă din serie să arate la fel ca a suta. Pentru un atelier care livrează structuri la montaj, asta înseamnă găuri de prindere care se potrivesc, stâlpi care stau în ax și mai puține reclamații de la echipa de pe șantier. Un utilaj stabil este și un utilaj care se defectează rar, iar tehnologia folosită la PHJ este una matură, verificată în producție.
Specificații tehnice: mașină grinzi H 3 în 1 LAZIRON PHJ-0618
| Parametru | Valoare |
|---|---|
| Model | LAZIRON PHJ-0618 |
| Lățime talpă | 200–600 mm |
| Grosime talpă | 6–20 mm |
| Înălțime inimă | 200–1800 mm |
| Grosime inimă | 6–16 mm |
| Lungime piesă | 4–15 m |
| Aparat de sudură sub strat de flux | Zhenzhong / Aotai |
| Viteză de sudare | 300–1500 mm/min |
| Dimensiune echipament | aprox. 27 m |
Grosimile de 6–20 mm la talpă și 6–16 mm la inimă acoperă grinzile sudate tipice pentru structuri ușoare, unde profilul laminat ar fi supradimensionat sau greu de găsit în lungimea dorită.
Ce se schimbă concret în producție
Primul lucru pe care îl observi este traficul din hală. Pe o linie clasică, fiecare grindă se ridică de câteva ori: de pe masa de asamblare pe mașina de sudură, întoarsă pentru a doua parte, apoi dusă la îndreptare. Fiecare ridicare ține ocupată macaraua și cere doi oameni la legare. Pe PHJ, grinda intră ca tălpi și inimă și iese finită, iar macaraua rămâne liberă pentru restul producției.
Al doilea lucru este calitatea constantă. Deformațiile de la sudură apar oricum, dar pe mașina integrată sunt corectate la cald, în aceeași trecere, cât timp piesa este încă prinsă și centrată. Nu mai depinzi de un îndreptător cu experiență care lucrează cu presa și flacăra după ochi. Grinzile din aceeași serie ies la fel, iar montajul pe șantier merge fără ajustări.
Al treilea lucru este planificarea. Cu 1–2 operatori pe un singur utilaj, capacitatea zilnică depinde de mașină, nu de câți oameni ai reușit să aduci în schimb. Pentru fabricile care se confruntă cu lipsa de sudori și de muncitori calificați, asta este adesea argumentul decisiv.
Aplicații: grinzi metalice pentru hale metalice și structuri ușoare
PHJ este gândită pentru producția și prelucrarea structurilor metalice ușoare. Cel mai clar exemplu sunt hale metalice pentru depozite, logistică, agricultură și producție: stâlpi și rigle din grinzi H sudate, cu inimă înaltă și tălpi relativ subțiri, fabricate în serie, la lungimi de până la 15 m. Pentru astfel de proiecte, o grindă sudată la dimensiunea exactă din calcul economisește oțel față de un profil H laminat ales din catalog.
Aceeași mașină produce și grinzi I și grinzi T, folosite la planșee, platforme industriale, pasarele și structuri secundare. Atelierele de construcții metalice care livrează kituri complete de hale câștigă control asupra termenelor: grinzile metalice se fac în casă, la cota din proiect, fără comenzi de profile cu termen lung și fără resturi de bare cumpărate la lungimi standard.
Cererea de hale metalice pentru logistică, depozitare, agricultură și producție ușoară ține ocupate multe ateliere de structuri. Pentru ele, diferența dintre a cumpăra profil H laminat și a-l produce în casă se vede în marjă și în termenul de livrare promis clientului. Un atelier care își produce singur grinzile poate oferta mai repede, poate accepta modificări de proiect în ultimul moment și nu mai depinde de stocul distribuitorilor de profile laminate.
Utilajul este livrat cu componente certificate CE și cu documentația cerută de Directiva Mașini 2006/42/CE. Dacă produci grinzi mai mari sau mai grele decât acoperă PHJ, vezi mașina de asamblare ZL, care lucrează în flux separat cu sudura portal și îndreptarea hidraulică.
3 în 1 sau linie clasică de grinzi H: când merită fiecare
O linie clasică are trei posturi separate: asamblare, sudură portal și îndreptare. Este potrivită pentru grinzi grele, cu tălpi groase și dimensiuni mari, unde fiecare etapă are nevoie de un utilaj dedicat. Plătești însă trei mașini, mai mult spațiu, mai mulți operatori și multă manipulare între posturi.
Varianta integrată merită când produci în serie grinzi pentru structuri ușoare, în intervalul de 200–600 mm la talpă și 200–1800 mm la inimă. Aici, avantajul vine din faptul că grinda nu mai pleacă de pe mașină până nu este gata: asamblată, sudată pe ambele părți și îndreptată. Mai puține ridicări înseamnă și mai puține deformări accidentale și mai puține riscuri pentru oameni.
Din punct de vedere al investiției, calculul este direct: un singur utilaj în loc de trei, o singură fundație și o singură alimentare, un singur contract de service. Costul de achiziție al echipamentelor, costul cu manopera și costul spațiului din fabrică scad simultan, iar amortizarea se face din producția zilnică, nu din volume foarte mari pe care un atelier mediu nu le are.
Dacă nu ești sigur ce variantă se potrivește producției tale, trimite-ne dimensiunile grinzilor pe care le faci cel mai des și volumul lunar. Îți spunem sincer dacă ai nevoie de utilajul integrat sau de o linie cu posturi separate.
Cum lucrează mașina PHJ
Fluxul pornește de la tablă debitată în fâșii pentru tălpi și inimă și se termină cu grinda finită, fără ca piesa să schimbe postul de lucru. Pașii sunt următorii:
1. Tălpile și inima, debitate din tablă la lățimea din proiect, se așază pe mașină.
2. Sistemul strânge și centrează sincron tălpile și inima, cu poziționare automată.
3. Sudura sub strat de flux se execută simetric pe ambele părți, cu viteză de sudare de 300–1500 mm/min.
4. În aceeași trecere, mașina corectează la cald deformațiile tălpilor produse de sudură.
5. Grinda H, I sau T iese formată dintr-o singură trecere, gata pentru găurire, debitare la lungime și vopsire.
Întregul ciclu este condus de la un singur panou, de un operator, cu ajutorul unui al doilea om la încărcare și descărcare. Pe o mașină grinzi H 3 în 1, programul se schimbă rapid de la o dimensiune la alta, deci și seriile mici de grinzi diferite rămân rentabile.
Training-ul operatorilor este inclus la punerea în funcțiune și se face de echipa noastră locală, în limba ta, direct pe grinzile din producția ta. Operatorul învață reglajele pentru fiecare dimensiune, parametrii de sudură și verificarea grinzii finite, astfel încât mașina să producă de la prima zi.
Ce asigură Uzinex
• Livrare, montaj și punere în funcțiune în România, cu instruirea operatorilor pe piesele tale.
• Garanție 60 de luni și service la nivel național, cu intervenție la fața locului în sub 24 de ore.
• Documentație tehnică pentru proiecte cu fonduri europene, PNRR și achiziții publice.
Alte produse din aceeași gamă: Linie de producție grinzi H, orizontală, multicanal LAZIRON WZ, Mașină automată de asamblare grinzi H LAZIRON ZL și Mașină CNC de frezare frontală pentru piese mari LAZIRON DMX, fiecare optimizat pentru un flux de producție diferit.
Întrebări frecvente despre Mașină 3 în 1 pentru grinzi H, asamblare, sudare și îndreptare LAZIRON PHJ
Cât costă mașina 3 în 1 pentru grinzi H, asamblare, sudare și îndreptare LAZIRON PHJ?+
Prețul se stabilește la ofertare, după model și configurație. Pe preț contează mai ales: lățime talpă 200–600 mm, grosime talpă 6–20 mm, înălțime inimă 200–1800 mm.
Ce dimensiuni de grinzi poate produce PHJ-0618?+
Lățimea tălpii este de 200–600 mm, cu grosime de 6–20 mm. Înălțimea inimii este de 200–1800 mm, cu grosime de 6–16 mm. Lungimea piesei este de 4–15 m. Mașina produce grinzi H, I și T în acest interval. Pentru tălpi mai late sau mai groase, recomandăm o linie cu posturi separate: asamblare, sudură portal și îndreptare hidraulică, pe care le avem tot în gama LAZIRON.
Câți operatori sunt necesari?+
Sunt suficienți 1–2 operatori. Panoul de comandă poate fi folosit de o singură persoană, iar al doilea om ajută la alimentarea cu tălpi și inimi și la evacuarea grinzilor finite.
Ce proces de sudură folosește?+
Sudura sub strat de flux, executată bilateral și simetric. Aparatele de sudură sunt incluse în configurație, iar viteza de sudare este de 300–1500 mm/min. Sudarea simetrică limitează deformațiile, iar corecția se face în aceeași trecere. Rolele prelucrate precis țin piesa stabilă, astfel încât cordonul de sudură rămâne uniform pe toată lungimea grinzii, fără vibrații care să-i strice aspectul sau pătrunderea.
Cât spațiu ocupă mașina în hală?+
Utilajul are aproximativ 27 m lungime. La comandă, o mașină grinzi H 3 în 1 se amplasează după un plan stabilit împreună cu echipa noastră.
Este inclus transportul?+
Da, transportul și punerea în funcțiune sunt incluse în prețul de achiziție pe teritoriul României.
Ce garanție oferiți?+
Oferim 60 de luni garanție producător, plus contracte opționale de mentenanță preventivă.
Pot fi achiziționate prin SEAP / SICAP?+
Da, toate echipamentele Uzinex sunt eligibile pentru achiziții publice prin SEAP și SICAP.
Există finanțare disponibilă?+
Da, oferim soluții de leasing și credite prin partenerii noștri financiari, cu aprobare rapidă.
Galerie video
Uzinex la TV,
târguri și pe teren.
Apariții media, demo-uri tehnice și prezentări de la cele mai importante târguri industriale din Europa. Vezi tehnologia noastră în acțiune.
06 / Prezență internațională
Uzinex, grup mondialConectăm operațiuni industriale între Europa, Asia, Orientul Mijlociu
și America de Nord.
UZX · GLOBAL NETWORK5 NODES · ONLINE
HQ · CENTRAL
România
Iași
Companie
Uzinex HQ
Contact
Sorin Baciu
Email
sorin.baciu@uzinex.ro
Telefon
+40 769 081 081
Toate locațiile
Studii de caz
Cazuri de succes remarcabile.
Produse și servicii care au câștigat aprecierea și încrederea clienților din industrie.
FUTURE ENERGY GROUP
Atelier fotovoltaic care a învățat să sudeze în 2 ore
cu un aparat laser 3-in-1 (sudură + curățare + debitare) și o decizie inteligentă de capital
01 / 05
Produse similare
Vezi toate Fabricare grinzi H și cheson →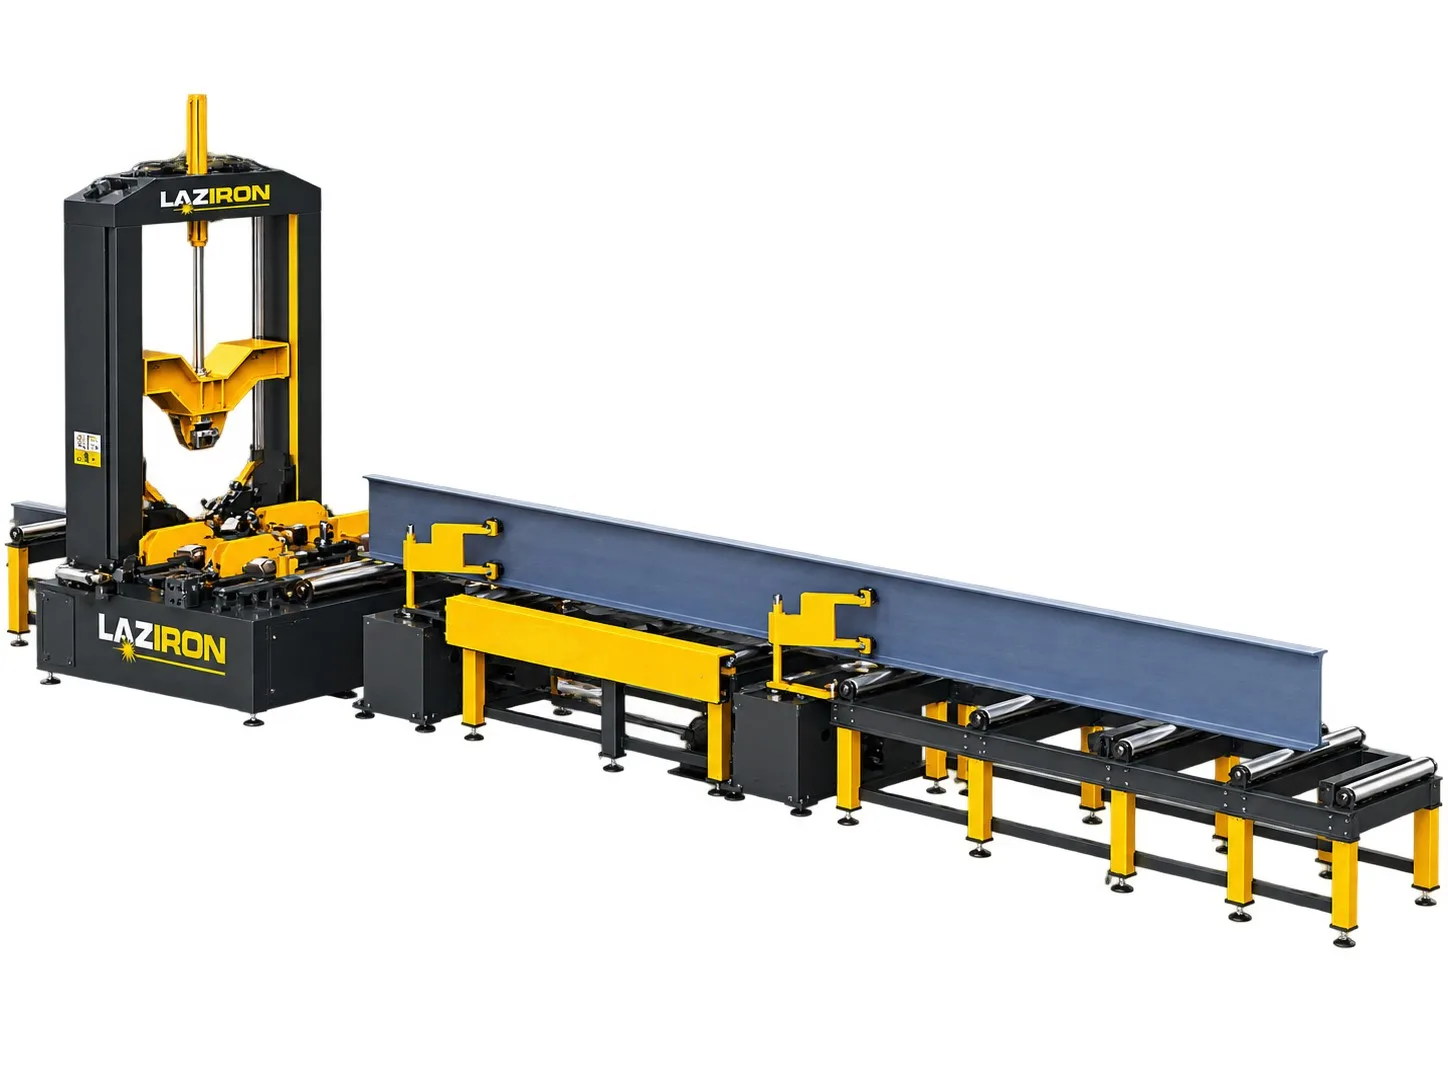
Mașină automată de asamblare grinzi H LAZIRON ZL
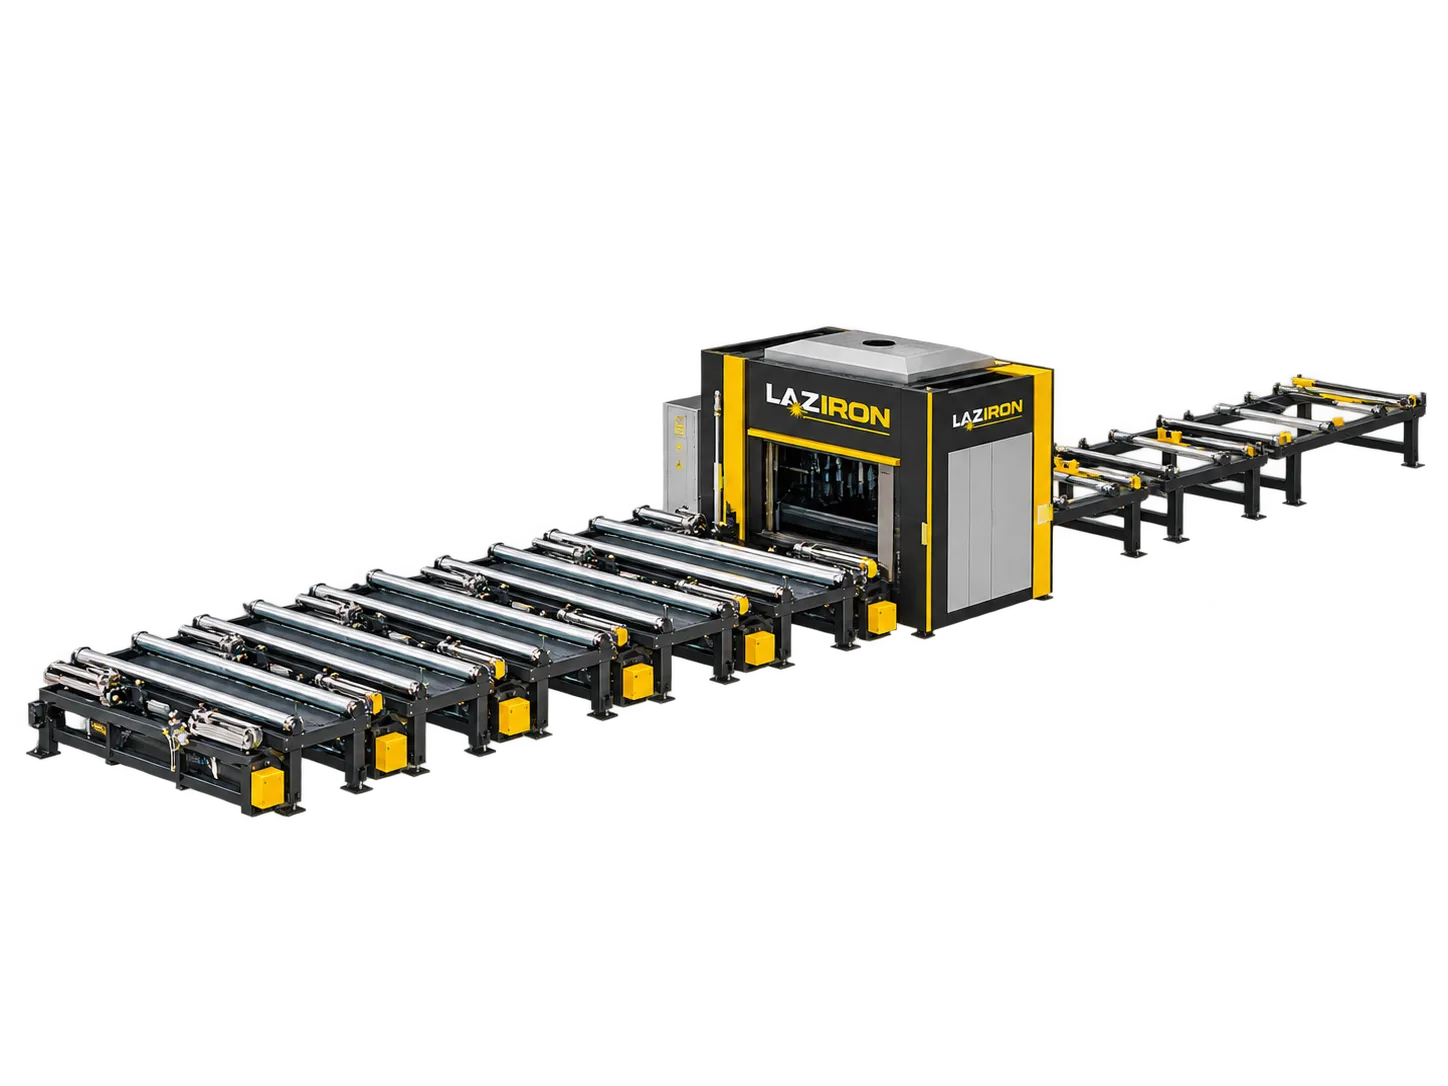
Mașină de asamblare orizontală grinzi H LAZIRON WZL
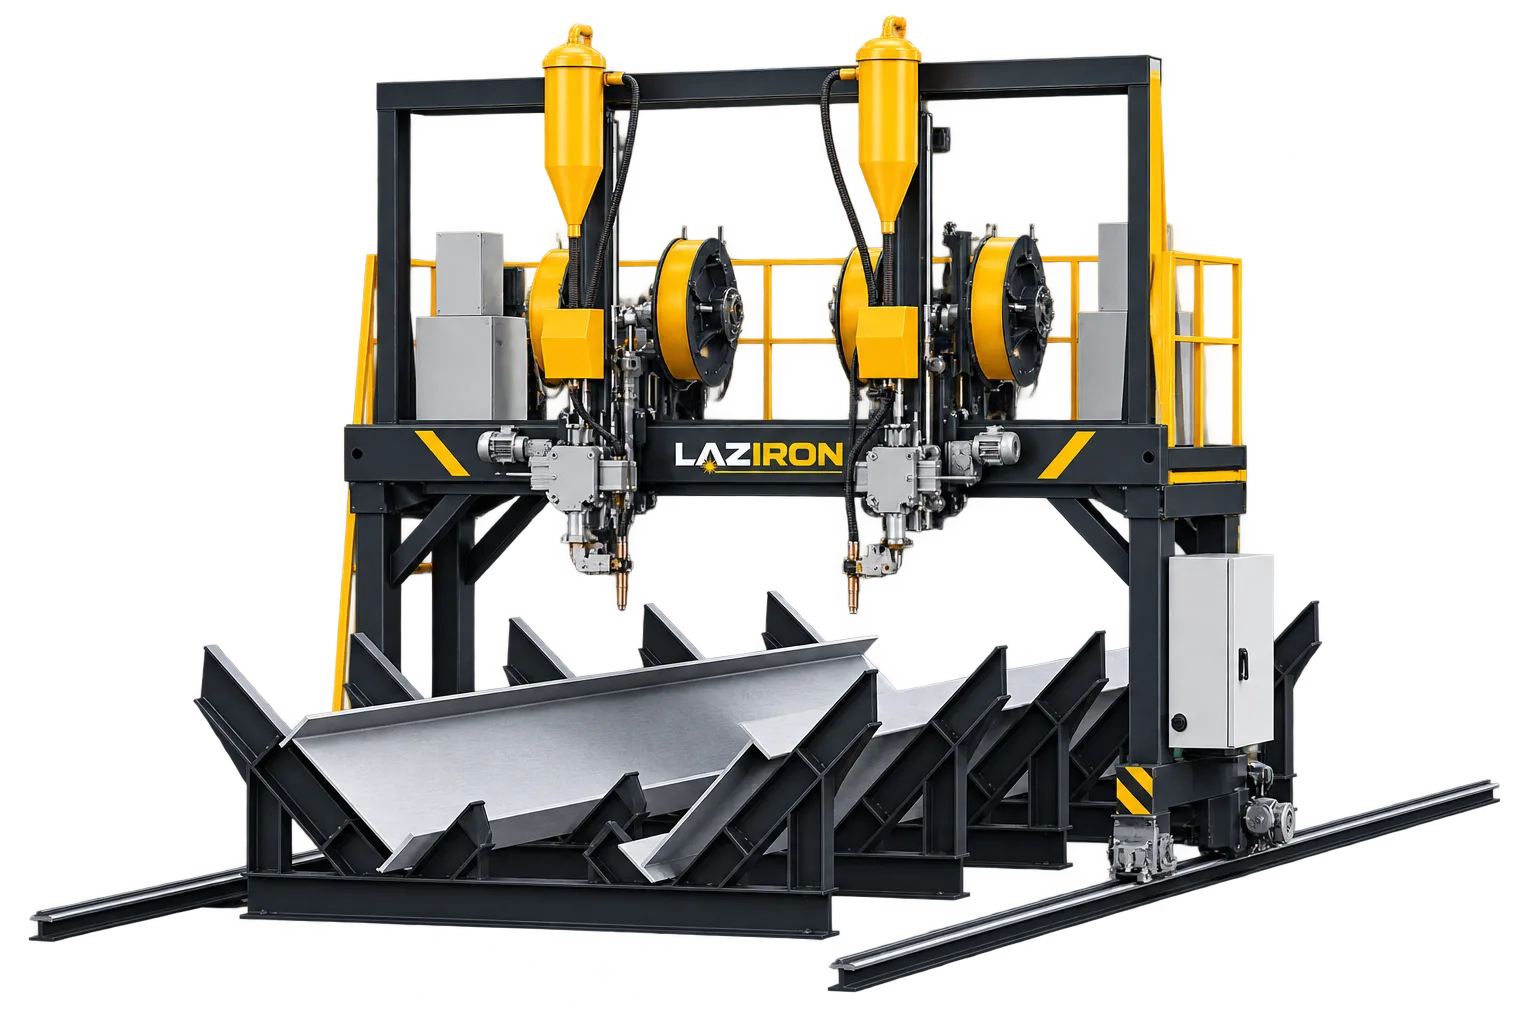
Mașină portal de sudură grinzi H LAZIRON MH
Explorează Utilaje pentru structuri metalice:Debitare și găurire grinziDebitare CNC țevi mariFabricare grinzi H și chesonUtilaje nervuri U pentru poduriVopsire și echipamente auxiliaretoată categoria →
Fabrica din jurul utilajului:proiectare hale industrialeflux tehnologicHG 486/2026 industria prelucrătoareautorizația de construire
Referințe
Spun ei,
nu noi.
12 citate din 6 interviuri video
Peste 100 de companii din producție, logistică și industrie au ales Uzinex ca partener strategic.
Toate referințele→Companii care au ales Uzinex
Interviu video
„Facem activitate de confecții metalice din inox dedicate pentru bucătării de restaurante. Echipamentele de la Uzinex au fost o schimbare radicală: modernizare, creșterea producției și a calității.”
Interviu video
„Eu habar n-aveam, eram cu totul afon. Și ați început să-mi explicați. Mi-ați spus ce tehnologii să aleg, ce ambalaje să produc, ce ar funcționa mai bine pe piață.”
Interviu video
„Folosim un singur om care poate să opereze 3-4 mașini. Înainte aveam 3-4 oameni ca să facem același lucru.”
Interviu video
„Avem multiple probleme în a face structuri speciale care deservesc sistemelor noastre, iar soluția de aparat de sudură laser ne-a ajutat extrem de mult.”
Interviu video
„Sudura laser pe inox e altceva, e cu totul altceva. Calitatea aparatelor e indubitabilă, mostrele spun totul.”
Interviu video
„În cazul Uzinex, m-am simțit foarte bine protejat de asistența pe care au făcut-o. Atunci când stai cu un schimb întreg blocat și ai nevoie de cineva care să-ți răspundă rapid, contează enorm.”
Interviu video
„Dovada că totul a fost bine e că acum funcționează echipamentele. Avem o experiență de peste trei ani fără probleme. Sau când au fost chestiuni, au fost susținere. Suntem mulțumiți de colaborare.”
Interviu video
„Pot să fac și 5 cutii la o persoană, pot să fac și 10 cutii. Ceea ce alte firme nu pot să facă. Adică ei ar trebui să schimbe matrițe, să pună o întreagă istorie de 12 ore.”
Interviu video
„Indiferent că am sunat la 2 dimineața sau la 9 dimineața, problemele s-au rezolvat. Suntem mulțumiți și vom mai colabora.”
Interviu video
„O colaborare bună, lină. Întotdeauna am avut parte de suport și de ajutor.”
Interviu video
„Suntem în topul producătorilor din România pe acest produs. Nu m-aș fi gândit la asta când porneam, dar lucrurile s-au așezat.”
Interviu video
„Cu prețul și raportul calității, au fost cel mai bun preț și cea mai bună calitate de pe piață. Ne-am înțeles bine și suntem mulțumiți.”
07 / Noutăți & comunicări
Ultimele articole,
comunicate și studii.
Perspectivă editorială asupra integrării industriale, finanțărilor europene și tendințelor din automatizare și apărare.
Articol
Octombrie 2026
8 min
Roți dințate: tipuri, modul, materiale și cum se fabrică
Ghid practic despre roți dințate: tipurile de roți și angrenaje, modulul și diametrele, profilul evolventic, materialele, procedeele de fabricare și ce măsori când înlocuiești o roată dințată uzată.
Citește articolul→
Articol
Octombrie 2026
7 min
Angrenaj melcat: cum funcționează roata melcată și șurubul melc
Cum funcționează angrenajul melcat: raportul de transmisie, formulele melcului și ale roții melcate, autoblocarea, randamentul reductorului melcat, materialele și cum se danturează roata melcată.
Citește articolul→
Articol
Octombrie 2026
7 min
42CrMo4, 16MnCr5 sau C45: ce oțel alegi pentru roți dințate
Comparație între oțelurile 42CrMo4, 16MnCr5, 20MnCr5 și C45 pentru roți dințate: compoziție, echivalențe AISI, tratamente termice (îmbunătățire, cementare, călire prin inducție), durități și ordinea operațiilor.
Citește articolul→
Articol
Octombrie 2026
6 min
Arbore canelat: tipuri de caneluri, standarde și prelucrare
Ce este un arbore canelat, tipurile de caneluri (dreptunghiulare ISO 14, evolventice DIN 5480 și ISO 4156, triunghiulare DIN 5481), canelurile prizei de putere ISO 500, centrarea butucului și prelucrarea.
Citește articolul→
De ce Uzinex
Partenerul tău tehnic,de la livrare la mentenanță.
Soluții industriale alese pentru performanță, fiabilitate și integrare eficientă în fluxul de lucru.
01→
Transport gratuit
Livrare națională inclusă în prețul de achiziție pentru toate echipamentele.
02→
Suport expert
Echipă de ingineri pentru consultanță tehnică pre și post vânzare.
03→
Finanțare flexibilă
Soluții de leasing și credite prin partenerii financiari Uzinex.
04→
Garanție extinsă
60 luni standard + contracte opționale de mentenanță preventivă.